螺旋分级机大叶片制作专用胎具研究
2021-08-23张佳佳
现代矿业 2021年7期
张佳佳
(河北钢铁集团司家营研山铁矿有限公司)
某铁选矿厂于2007年9月建成投产,设计年处理铁矿石700万t,设计年产铁精矿254万t,铁精矿品位66%[1],共5个系列,采用阶段磨矿、粗细分级、重选—高梯度强磁选—阴离子反浮选联合选矿工艺。其中,粗细分级阶段设备采用2FLG-3M型双螺旋分级机。螺旋分级机工作时,由于螺旋大叶片始终与矿浆中的粗颗粒接触摩擦,大叶片的磨损非常快,每台分级机每个更换周期平均需更换320片大叶片,因此需要大批量加工制作大叶片,但由于该铁选矿厂没有专用胎具,螺旋分级机大叶片只能由工人手工制作,不仅加工效率低、工人的劳动强度大,而且无法保证加工精度。因此,有必要设计制作1种用于制作螺旋分级机大叶片的专用胎具,以提高工作效率。
1 需解决的问题
(1)实现内部大批量加工制作大叶片,并提高大叶片的制作效率。(2)提高制作大叶片的安全系数,降低工人劳动强度[2]。(3)降低大叶片的制作难度,保证叶片的加工精度。
2 专用胎具
该铁选矿厂通过查阅资料并结合现有设备现状,研制出了1种用于制作螺旋分级机大叶片的专用胎具。该专用胎具由上半模、下半模[3]、导向杆、导向套、定位块五部分组成。螺旋分级机大叶片专用胎具结构见图1。
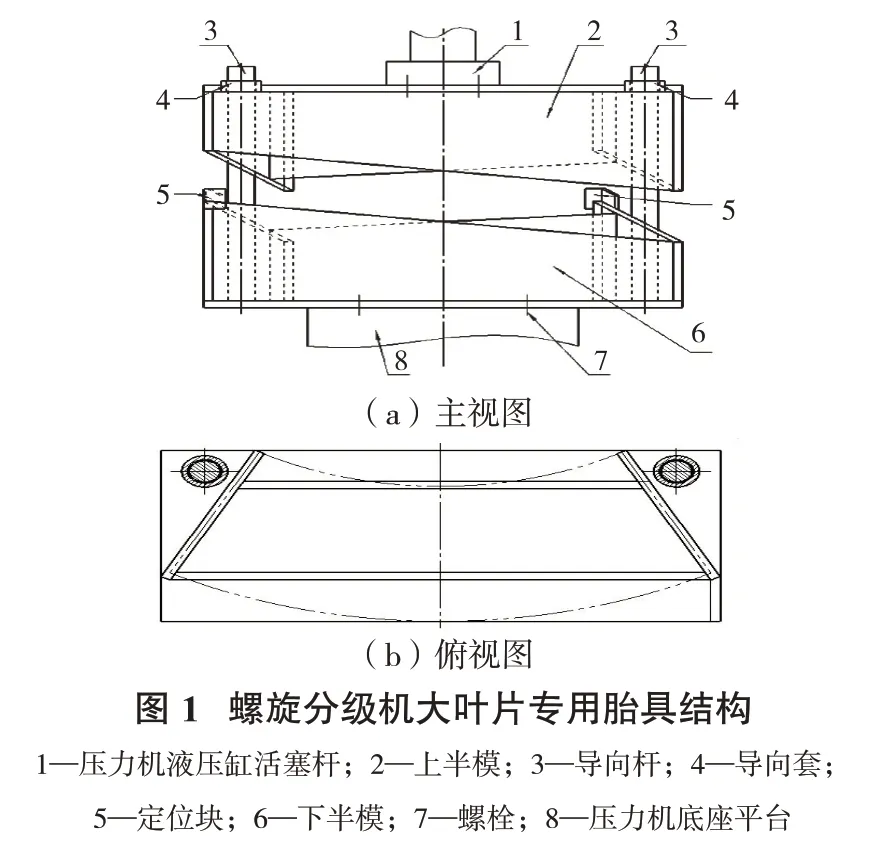
上半模通过螺栓安装固定在压力机[4]液压缸的活塞杆上,下半模通过螺栓安装固定在压力机的底座平台上。上半模可随压力机活塞杆沿轴向自由移动,压制大叶片时动力由压力机液压缸的活塞缸传递到上半模,下半模保持不动。……
登录APP查看全文
