球轴承沟道超精时油石修整方法的改进
2021-07-22刘勇张宇宋亚楠
轴承 2021年10期
刘勇,张宇,宋亚楠
(中国航发哈尔滨轴承有限公司,哈尔滨 150025)
球轴承套圈沟道表面是承受载荷的重要表面,其加工质量直接影响轴承的寿命和工作性能。超精加工是球轴承沟道加工的最后工序[1],对沟道加工质量有决定性作用。超精加工过程复杂且返修率较高,是加工的瓶颈工序。而在超精加工中油石修形十分关键,直接影响轴承的加工精度和生产效率。在常规平面超精时,油石与轴承零件表面形状完全吻合,处于稳定的面接触状态;但在沟道超精时,油石与沟道并非面接触,会存在干涉且接触面动态变化[2]。故提高超精沟道的加工质量,需解决超精加工时的油石修整问题。
1 沟道超精加工及存在的问题
以某深沟球轴承内圈(图1)沟道超精加工为例,内圈材料为ZGCr15,超精沟道设备为BS212K,根据实际加工经验选用耐用度高、加工精度高的CB4油石[3]。超精加工示意图如图2所示,套圈绕自身轴线转动,油石以一定压力压在套圈沟道表面做定轴摆动,摆动轴线垂直于套圈轴线并经过沟曲率中心[2]。在加工前,与沟道接触的油石工作面需修整成与沟道吻合的形状。
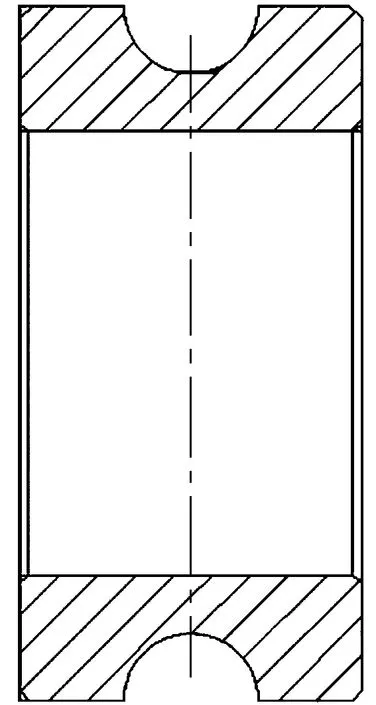
图1 深沟球轴承内圈结构图
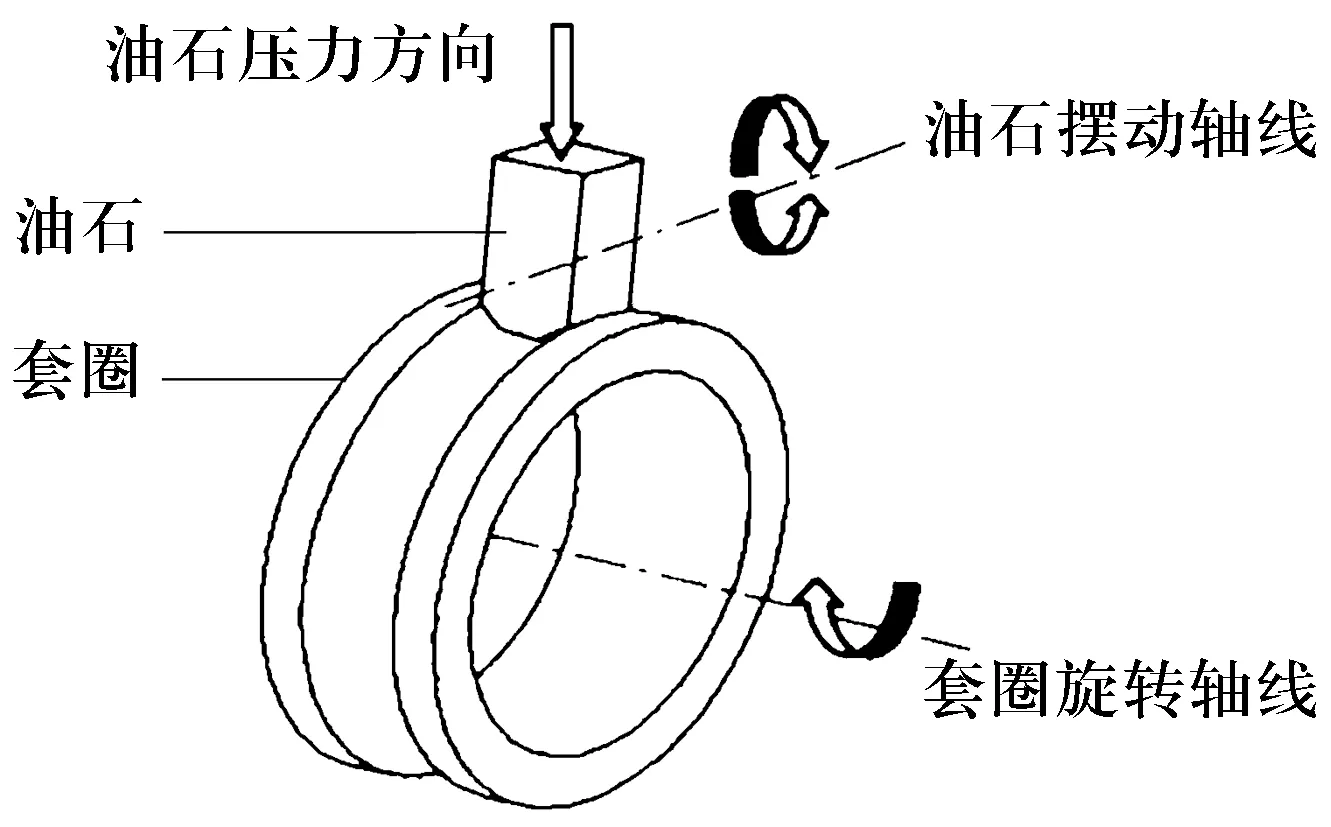
图2 深沟球轴承内圈沟道超精加工示意图
普通油石材质偏软,在超精时能自动修整成形[4]。CBN油石硬度高,加工中不易成形,需边修整(使用砂纸对油石进行手工修整)油石高点边研合加工,效率低。对于大批量的产品,需20~30个零件进行试合,小批量的产品需要边研合边手工修整。……
登录APP查看全文
