搅拌车筒体自动化焊接工艺
2021-07-22孙甲利刘红卫
新一代信息技术 2021年12期
孙甲利,刘红卫
(山推建友机械股份有限公司,山东 济南 250000)
0 引言
受一带一路等大工程影响,搅拌车市场在2018年至2020年迅速扩张,而容量低于12立方米的轻量化搅拌车增速最快。搅拌车主要由车辆底盘、上装系统组成,上装系统主要包含副车架及筒体两大部件。市场的扩张对前端生产效率的提升提出迫切需求;目前行业主流方法为半自动化二氧化碳气体保护焊,自动化埋弧焊,在焊接过程中均需要人工参与和调整,效率不高。
本次研究主要针对焊接过程智能化,利用视觉系统由机器人自动识别工件差异、自动跟踪焊缝位置和变化,全程无需人工干预。
1 搅拌车筒体一般焊接工艺
(1)搅拌车筒体由封头、前锥、中筒、后锥、滚道、套圈组成,焊缝组成主要为环焊缝和纵焊缝,国内搅拌车筒体一般由11条环焊缝及5条纵焊缝组成,如图1所示。
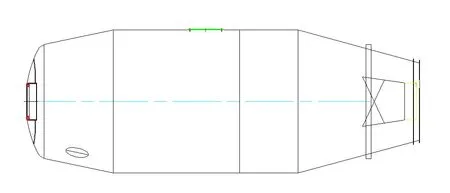
图1 搅拌车筒体模型Fig.1 Mixer cylinder model
(2)搅拌车筒体各部件的生产工艺
①封头
封头主要由模压或者旋压工艺完成,压制完成后切割反锥板,模压工艺圆度可以做到约3 mm以内,旋压工艺圆度约在5 mm以内。
国内搅拌车行业普遍使用板材厚度约在5 mm至10 mm之间。
②前锥、中筒、后锥
主要由高强度板卷制成型,目前国内三辊或四辊卷板机最高精度可以保证圆度在千分之三以内,意大利、日本、瑞士等卷板机可以保证圆度在千分之一以内。
国内搅拌车行业普遍使用 Q355/BW300TP/B520JJ等材质[1],厚度约在3.5-6 mm之间。
③滚道
滚道一般为锻造加工件,精度可以保证在0.5 mm以内。
(3)搅拌车筒体的焊接工艺
登录APP查看全文