对插式型胶挤出口型板设计
2021-07-20俞彦芳王晓六
轮胎工业 2021年8期
关键词:设计
俞彦芳,王晓六,陈 宇
(福建省海安橡胶有限公司,福建 莆田 351254)
在轮胎生产过程中,胎面、胎侧和胎圈等约80%的部件通过口型板挤出型胶工艺生产[1-5],型胶挤出质量与轮胎性能密不可分[6-9]。我公司全钢巨型工程机械子午线轮胎生产所用的型胶尺寸和种类繁多、横截面积变化范围大(8~86 cm2),不同配方胶料性能不同以及相同配方原材料波动,都使挤出型胶尺寸波动大,并且传统的两瓣式口型板容易被挤裂(见图1),导致型胶边部过厚;甚至螺丝和销钉断裂(见图2),严重影响生产的正常进行。针对以上问题,曾经通过增加销钉、加粗螺丝、电焊焊死、更换预口型板等寻求解决办法,但是效果均不理想,只是延长了口型板损坏的时间,并不能完全解决问题。一体式口型板可以解决此类问题,但是不能拆成两瓣,因此给尺寸打磨调整带来很大困难。
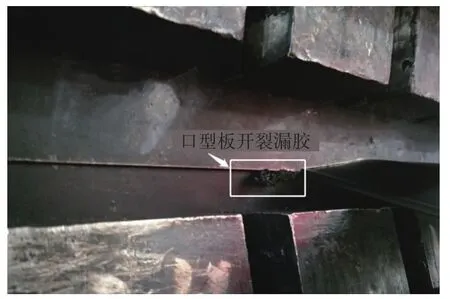
图1 口型板开裂漏胶
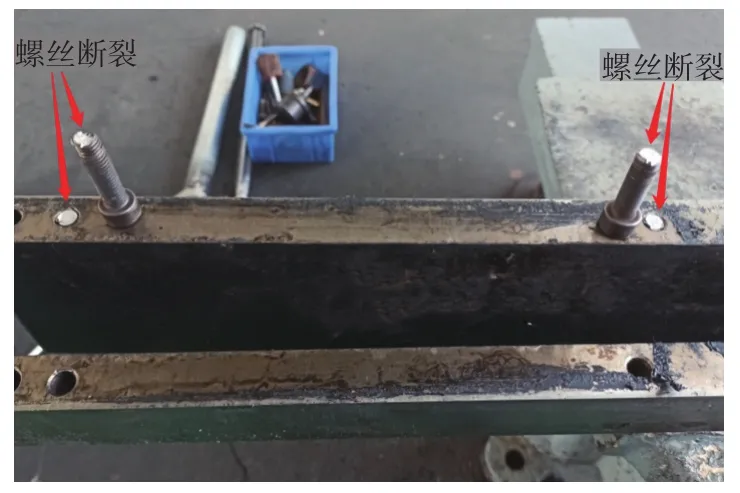
图2 口型板螺丝断裂
综合上述两种口型板结构的优势,本工作设计了一种对插式口型板,既能方便口型板尺寸的打磨调整,又可解决上述开裂、型胶边厚、口型板螺丝和销钉断裂、型胶尺寸不稳定等问题。现简要介绍如下。
1 对插式口型板与两瓣式口型板设计对比
两瓣式口型板为矩形柱体,如图3所示,对插式口型板为“凸”字形柱体,如图4所示。与两瓣式口型板相比,对插式口型板在设计上有以下3点明显差异:(1)分合线分布不同;(2)采用“凸”字形设计;(3)口型流道长度增大。

图3 两瓣式口型板设计图
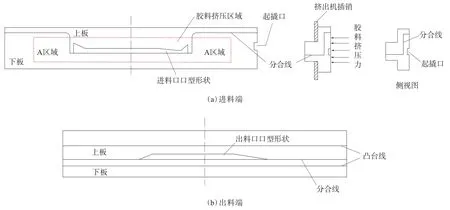
图4 对插式……
登录APP查看全文