薄壁缸筒类零件加工工艺
2021-07-19郭天骄欧阳勤
郭天骄 欧阳勤
湖南省郴州市国有南岭机械厂 湖南郴州 423000
1 零件特点
零件为薄壁超长件,内径壁厚比D/δ=25,长径比L/D=7.14。这类缸筒刚性差,选择工艺路线和装夹方式须谨慎。内孔与活塞精密配合,精度要求高,加工难度大。
零件材料为结构钢30CrMnSi,具有很高的强度和韧性,一般调质后用于制造高负载、高速的重要零件。
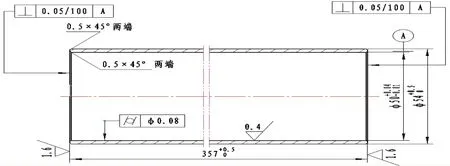
图1 产品零件图
2 工艺分析
方案一:
(1)下料φ60×8×400
(2)粗车:外圆φ59×100。
(3)粗车:总长397,外圆φ59,中心架口,内孔φ46+0.20。
(4)精车:内孔心轴定位精车外圆φ54+0.50(两端留20mm工艺长度)(数控车床)。
(5)精车:加长内圆车刀与中心架精车内孔φ50-0.03-0.07,圆柱度φ0.12,表面粗糙度1.6μm(数控车床)。
(6)滚压:内孔尺寸φ50+0.04-0.01(数控车床)。
(7)线切割:切工艺长度,总长357+0.50及垂直度。
方案分析:因工件过长,精车内孔后壁厚不匀,滚压后内孔有螺旋沟痕,内孔精度无法保证。
以下为改进方案,精加工改为卧式加工中心粗、精镗孔后滚压加工。
方案二:
(1)下料φ60×8×360
(2)粗车:外圆φ55×100。
(3)粗车:总长357+0.50,外圆φ55,内孔φ47+0.20。
(4)精车:内孔心轴定位精车外圆φ54+0.20(工艺尺寸)。
(5)粗镗:运用开口弹性套夹紧定位,用对刀规调整粗镗刀尖尺寸,用千分尺调整导向块、支承键尺寸,S=0.4-0.5mm/r,V=40m/min,切削液量调至最大,粗镗内孔尺寸φ490-0.05,保证内孔直线度、同轴度≤0.05mm,表面粗糙度3.2μm(卧式加工中心)。
(6)精镗:洗净内孔,同理调整刀具,S=0.5-1mm/r,V=40m/min,精镗内孔尺寸φ50-0.03-0.06,保证内孔直线度、同轴度≤0.03mm,表面粗糙度1.6μm(卧式加工中心)。
(7)滚压:洗净内孔,按照表一调整滚压头,S=0.6-1.5mm/r,V=25-60m/min,切削液量调至最小,退刀时切削液量调至最大,滚压内孔尺寸φ50+0.04-0.01(卧式加工中心)。
方案总结:改进后的加工方案利用工装使产品加工由数控车床变为卧式加工中心,采用粗、精镗孔后滚压内孔,能够有效的提高产品合格率和生产效率。……
