棱镜毛坯厚度计算方法之比较
2021-07-17余红
中国眼镜科技杂志 2021年7期
余红
对于含有棱镜的眼镜处方,在加工时通常有两种方法,一种是在镜片磨边装配加工时,通过移光心来获得所需要的棱镜;另一种是在车房磨镜片度数时,将所需棱镜磨制在设计基准点上(通常是镜片几何中心)。前者方法较简单,但受到棱镜大小、镜片直径和库存度数范围的限制;后者则可以根据处方需要进行任意加工。
在车房进行棱镜镜片加工时,需要选择毛坯厚度、直径等,这样可以加工出既美观又适用的产品,降低成本。
1 棱镜眼镜毛坯厚度计算方法
1.1 厚薄差近似公式法

1.2 矢高公式法
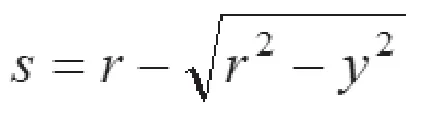
上述公式中,g为棱镜厚端与薄端之差,单位mm;P为所需棱镜度,单位Δ;D为镜片直径,单位mm,n为镜片折射率;s为矢高;r为镜片表面曲率半径,单位mm;y为镜片半径,单位mm。
2 案例
第一种方法虽然较第二种方法计算简便,但第二种方法更为精确。在此分别举例(仅对右眼)计算(以外面为平面近似计算),并列表进行比较。
配镜订单:右眼-4.00/10△B0°,PD=64mm,镜架尺寸54-16-140,镜圈最大尺寸58mm,镜片折射率n=1.60,最薄端厚度不小于1.2mm,求毛坯厚度。
方法1:厚薄差近似公式计算
根据镜片尺寸和瞳距尺寸计算移心量,计算出需将镜片光学中心内移(54+16-64)/2=3mm;镜片直径选用58+2×3=64≈65mm,根据公式计算得:
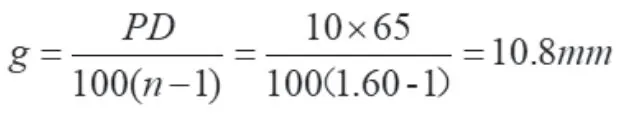
加上薄端厚度,毛坯厚度应选用10.8+1.2=12mm。
方法2:计算移心量
根据镜片尺寸和瞳距尺寸,计算出需将镜片光学中心内移(54+16-64)/2=3mm;
计算加工基准点:
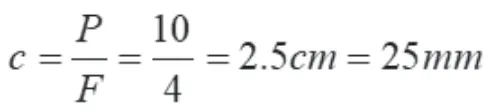
即加工基准点在镜片光学中心内侧25mm处;
根据以上两步计算可得,实际需将镜片光学中心外移25-3=22mm;
根据镜片所需最大尺寸要求(58mm),移心22mm时需要镜片直径58+2×22=102mm,这个镜片直径表明不能用磨边时移光心的方法进行该镜片加工。……
登录APP查看全文