风机空心主轴锻造工艺研究
2021-07-07王景臣赵凯兵
王景臣 赵凯兵
(中国一重集团有限公司,黑龙江161042)
风机主轴作为大型风电机组的主要部件,其主要负责承受扭矩作用,对其性能要求很高。风机轴的尺寸越来越大,对锻造工艺要求越来越高,需要合适的水压机载荷和工辅具,生产难度较大。
近期,我公司承制了某风机空心主轴,材质为34CrNiMo6,法兰直径∅2242 mm,长度1442.5 mm,内孔呈阶梯孔,净重10.886 t,主轴加工图见图1,性能要求见表1。按EN 10228-3:1998进行超声检测,质量等级达到3级。由于法兰直径大且总长度短(法兰直径/长度=1.55),法兰成形难度较大,同时影响锻件材料收得率。考虑产品批量较大,锻造工艺需尽可能减少锻造火次来减少锻造成本。如果考虑模锻或冲形方案,模拟所需锻造压力较大且操作复杂,不易批量化组织生产。

表1 主轴性能要求Table1 Spindle performance requirements
1 初步锻造方案
该空心主轴难点在于法兰直径较大且长度短,不易锻造到成品尺寸,考虑模锻利用专用冲头,涨出中间直段同时连带增大法兰直径,此方案模拟效果不理想,存在涨形风险,不能确定实际涨形量能否达到模拟值。采用一锭出两件,法兰在两端,长主轴芯棒拔长出成品,气割成两件,但此方法操作水平要求高且法兰易变形。
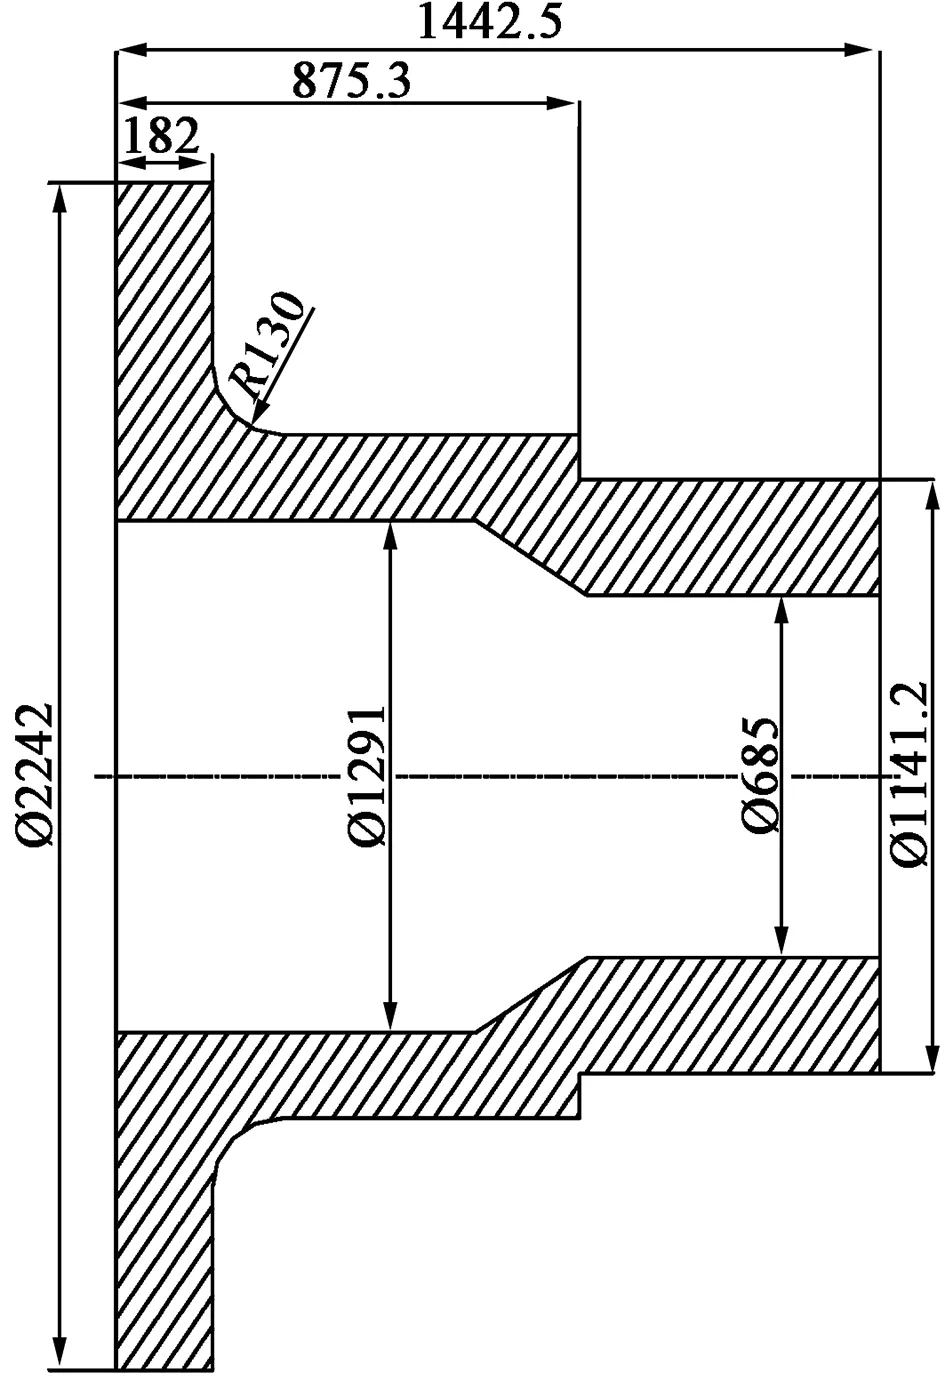
图1 主轴加工图Figure 1 Spindle machining diagram
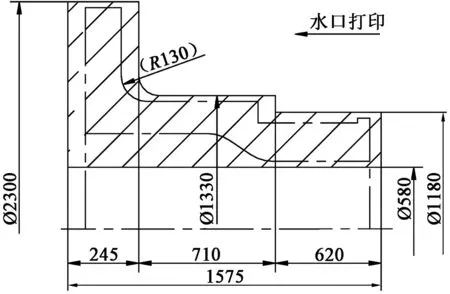
图2 锻件图Figure 2 Forging diagram
最终确定用胎膜先将法兰镦粗到成品尺寸再采用冲孔、芯棒拔长的方式,经过核算锻件毛坯重18.73 t,锻件图见图2,锻造初步方案采用29 t钢锭,锻造工序:接锭切水口弃料→压钳口、镦粗拔长、气割钳把→预镦粗(高压风管吹扫外圆铁皮)、闭式胎膜成形、镦粗法兰出成品→从法兰端面放置∅600 mm空心冲子冲孔、清毛刺→∅580 mm芯棒拔长出成品,四火次锻造完成。……
