连退机组活套带钢跑偏新增检测方式及控制优化
2021-06-29罗卫东王浩晴
冶金动力 2021年1期
罗卫东,葛 祥,贾 建,王浩晴
(马钢(合肥)板材有限责任公司,安徽合肥 230011)
1 概述
马钢(合肥)板材公司连退机组出入口活套均采用现代化立式双塔结构,其作用是为防止入口段焊接、平整机换辊或其他设备异常停机而储存、释放带钢,以保证退火炉运行的连续性。出入口活套总套量设计均为1 200 m,活套升降小车的有效行程为27 m,单活套带钢20 道次,双活套带钢共计40道次,活套内配备4 套双辊CPC(纠偏单元,以下简称CPC),1套单辊CPC,CPC液压缸的最大纠偏行程为±150 mm。以入口活套为例,活套设备结构分布如图1所示,活套出、入口带钢运行的最大速度分别为VOUTmax=420 m/min,VINmax=700 m/min,活套在高速、高位运行时,仅靠5套纠偏单元很难有效保证带钢在机组中心线上,且原纠偏控制设计方式为当纠偏液压缸行程超过80%时,纠偏控制单元直接向主线PLC 发出停车请求,没有智能化的对带钢进行纠偏,其控制方式存在缺陷。通过增加带钢边部检测光栅及声光报警器,并对PLC 程序及HMI 画面进行优化,彻底消除设计缺陷。
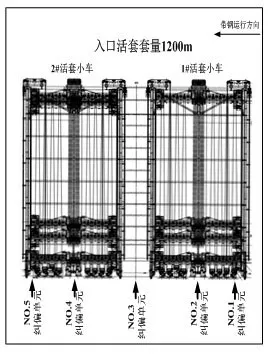
图1 活套的设备组成结构
2 纠偏单元的功能概述
当纠偏单元检测到带钢跑偏时,装在纠偏辊框架上的位移传感器将纠偏辊框架的实际位置反馈到CPC 控制器,CPC 控制器再根据CPC 测量元件的所测得的带钢的实际位置信号来控制纠偏辊的伺服液压系统进而移动纠偏框架,从而达到对带钢跑偏情况的纠偏效果。
2.1 纠偏装置
出、入口活套CPC 采用的均是比例控制纠偏装置,纠偏控制系统包括控制器、数模转换装……
登录APP查看全文