花岗岩厚砖生产过程控制要点及技术难点探讨
2021-06-17
佛山陶瓷 2021年5期
1前言
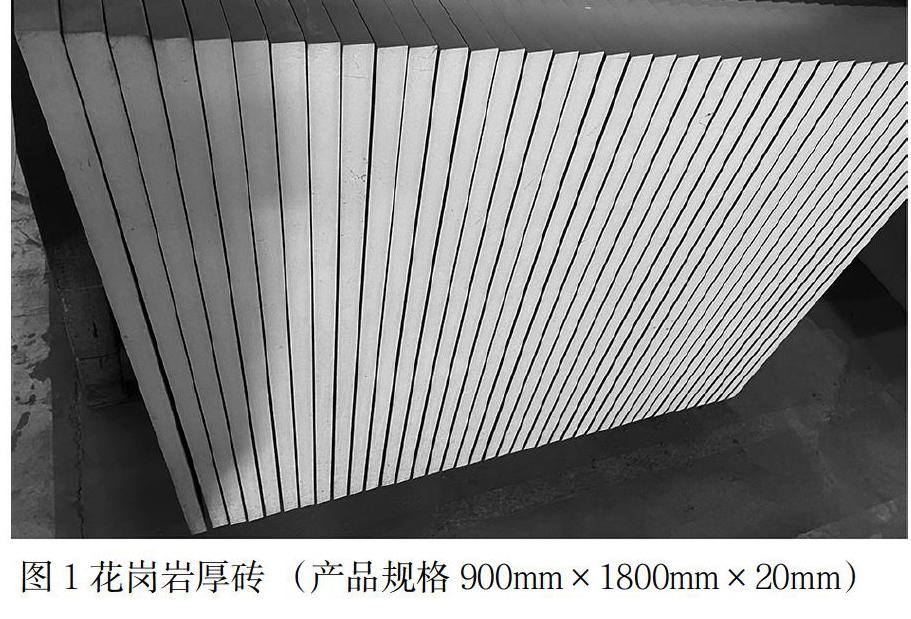
近年来,陶瓷厚砖系列新产品迅速发展,以仿古类的花岗岩厚砖为主,以300mm×300mm×20mm、300mm×600mm×20mm、600mm×900mm×20mm、450mm×900mm×20mm、900mm×1800mm×20mm(如图1所示)及330mm×300mm×30mm等规格,其生产工艺和产品缺陷仍需要不断的完善和攻克。在这里探讨一下上述新产品在生产过程中控制要点,及出现不同缺陷的预防措施。
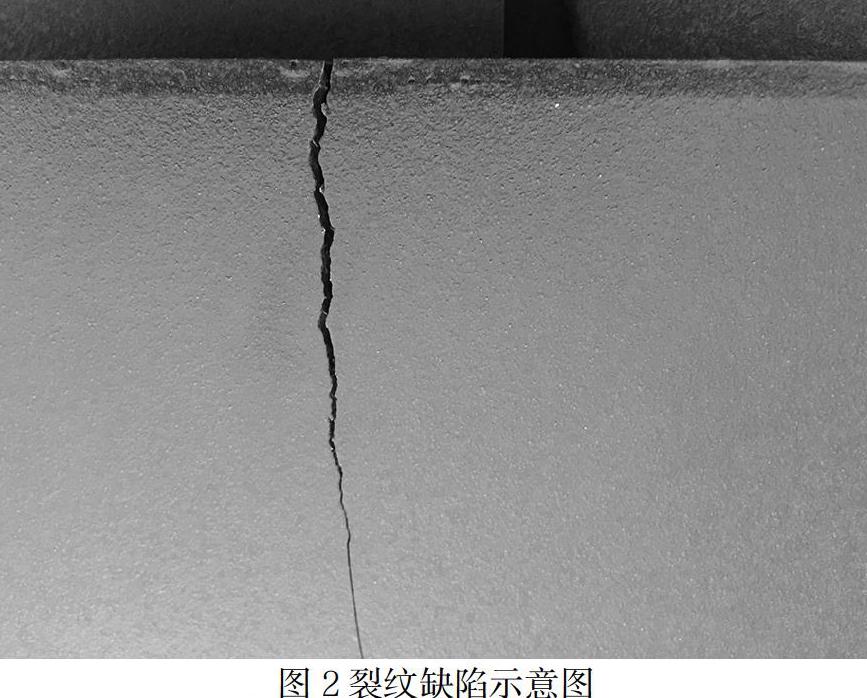
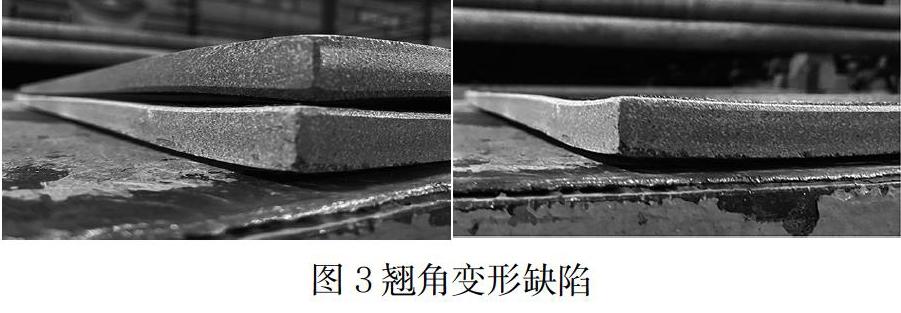
花岗岩厚砖产品,在生产控制过程中,与普通仿古釉面砖相比,既有相似之处,也有不同的区别,该坯体的厚度一般控制在15.0 ~30mm之间,在生产过程中比较常见的缺陷有:变形、裂纹、炸坯、夹(黑)心、崩圆角、抗折强度偏低、切割裂等缺陷。
2花岗岩厚砖产品裂纹缺陷的原因及觧决措施
⑴ 花岗岩厚砖坯体配方及原材料的优化和调整
生产花岗岩厚砖时,应选择塑性较好的粘土或黏度合适的添加剂,以便增加坯体的强度,减少厚砖坯体粘土的使用量,有助于改善坯体的氧化和减少裂纹缺陷。
⑵ 花岗岩厚砖粉料要求
生产花岗岩厚砖颗粒级配、水分、容重的工艺参数控制与普通釉面砖的参数有相似之处:30目:10%~15%;40目:35%~45%;60目:35%~45%;100目:5%;粉尘≦1.0%;容重≧0.92;水分7.3%~7.8%。如果粉料的颗粒级配、水分、容重控制不好,也容易造成花岗岩厚砖坯体出现裂纹缺陷。
⑶ 花岗岩厚砖坯体成型压力
花岗岩厚砖坯体成型压力的大小对花岗岩厚砖坯体裂纹有直接影响,在生产过程控制中,需要特别重视坯体的成型压力是否偏低并及时修正,压力不足时,很容易出现裂纹缺陷,由普通厚度产品升级生产厚砖时,一定要评估好原有的压机是否满足生产厚砖的工艺要求。
⑷ 机械设备方面的影响。……
登录APP查看全文