合金铸钢履带板感应淬火裂纹缺陷分析与改善措施
2021-06-08代保华
铸造设备与工艺 2021年2期
周 璐,杜 波,代保华
(中设集团装备制造有限责任公司,北京 100055)
1 履带板感应淬火后裂纹原因分析
某矿用液压挖掘机如图1 所示,为了应用于严酷工况的铁矿、煤矿等矿山,其底盘履带板采用合金高强钢铸件,铸件结构如图2 所示,履带板销孔内表面及滚道面区域都需要感应加热表面淬火,使之具有高的硬度及耐磨性。
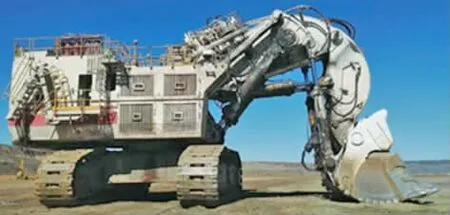
图1 矿山液压铲
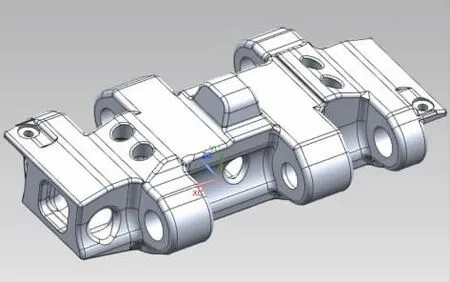
图2 感应淬火履带板
感应加热表面淬火是利用电磁感应的原理,使零件在交变磁场中切割磁力线,在表面产生感应电流,又根据交流电的集肤效应,以涡流形式将零件表面快速加热,而后急冷的淬火方法。根据感应加热表面淬火的使用频率不同,可以分为超高频(27 MHz)、高频(200 kHz~250 kHz)、中频(2 500 Hz~8 000 Hz)和工频(50 Hz).由于电流频率不同,加热时感应电流投入深度不同。本履带板感应淬火设计使用中频感应加热,感应电流投入深度即淬硬层约5 mm~10 mm.感应淬火后零件表面的硬度高(可达到50 HRC),心部保持较好的塑性和韧性,呈现低的缺口敏感性,故冲击韧性、疲劳强度和耐磨性等有很大的提高。
但是感应淬火对铸钢件的致密度要求极高,履带板的销孔内部及表面易存在缩松、砂眼、非金属夹杂物缺陷,这些缺陷就会成为裂纹源,感应淬火后极易产生裂纹,典型的裂纹情况见图3.
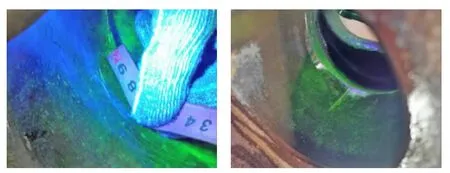
图3 典型的销孔内感应淬火裂纹
2 感应淬火裂纹可焊性的分析
铸钢件通常采用打磨或者补焊的方式进行返修。因本产品不允许存在凹凸不平,考虑采用焊接方法进行修补。……
登录APP查看全文
