柱头锻造模具研制
2021-06-05王海彬张子明
山东煤炭科技 2021年5期
王海彬 赵 慧 张子明
(辽宁通用重型机械股份有限公司,辽宁 调兵山 112700)
1 问题提出
液压支架立柱千斤顶小柱头常规的制造工艺:圆钢料下料-粗加工-调质处理-半精加工-精加工。小柱头加工合格后再和小柱管、柱塞进行焊接,焊接合格后进行小柱的粗加工、精加工。按这个方法加工立柱小柱头质量有所保障,但由于小柱头直径尺寸不一样,通常都有台阶,需要直径相对粗的圆钢才能在粗加工时有车削加工余量,浪费原材料,生产加工周期长,不利于高效率生产,更不利于生产质量管理。小柱头生产周期长,使整个小柱就无法按工艺路线按时进行加工,甚至制约液压支架整个立柱生产周期,尤其是在液压支架制造工期短时严重制约液压支架生产制造周期,影响产品出厂时间,制约企业高速高质量发展。在保证小柱头质量前提下,缩短立柱小柱头的加工生产周期[1-5]是解决该问题的关键。
2 小柱头锻造模具设计
2.1 总体设计
在制造ZY5200-08/18 立柱时通过对立柱小柱头的使用功能、外形尺寸、各种加工方法进行分析,在保证不改变原柱头材质、强度下,采用模具锻造方法代替小柱头的粗加工,柱头加工工艺采用下料-锻造-调质-精加工的方法。图1 是小柱头锻造模具总图,图2 是小柱头锻造模具内部结构图。
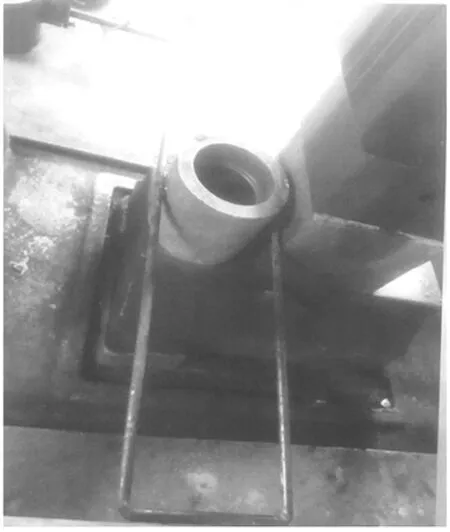
图1 小柱头锻造模具总图
2.2 锻造模具内部尺寸
按照柱头精加工图纸绘制锻造半成品图纸,按照这个锻造半成品图纸尺寸进行柱头模具内部尺寸设计。……
登录APP查看全文
