104A 型密接式车钩的七O 砂改呋喃树脂自硬砂铸造工艺实践
2021-06-03李军
中国铸造装备与技术 2021年3期
李 军
(中车戚墅堰机车有限公司,江苏常州 213011)
1 概述
该型密接式车钩是客运列车车厢连接的关键铸造零部件,铸造质量的好坏直接影响列车的行车安全。我公司原采用七O 砂生产工艺,但七O砂不能再生,产生的废砂处理受限制。受环保因素影响,现改用呋喃树脂自硬砂造型工艺生产。
改用呋喃树脂自硬砂造型工艺后,该车钩的铸造难度主要体现在以下几方面:
(1)材质为TB/T 2942.1 E 级钢,热裂倾向大,容易产生裂纹。
(2)铸件结构复杂,壁厚不均匀,壁厚最小处12mm,最大处约40mm,过渡不均匀(产品结构简图见图1),易产生热裂纹。
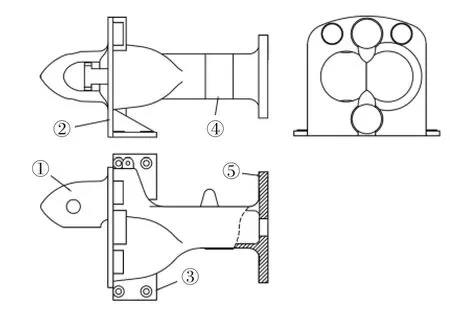
图1 结构简图
(3)碳含量高,铸件调质热处理后焊补容易产生裂纹。
(4)铸件线收缩率变化,模型需要修改。
2 铸造工艺简介
2.1 七O 砂和呋喃树脂自硬砂铸造工艺特性介绍
七O 砂铸造工艺的优点是砂型(芯)退让性好,能较好解决车钩热裂纹倾向问题,但铸件尺寸和表面粗糙度差。浇注时碳酸钙分解(Ca-CO3=CaO+CO2)为吸热反应,使铸件表层在凝固阶段的冷却速度远比使用石英砂型快,可使铸件得到较为致密的金属表层;但在钢液的作用下,石灰石分解易引起型壁位移,导致铸件产生缩沉,产生的CO2也容易产生气孔缺陷。
呋喃树脂自硬砂的特点是铸件尺寸精度高,且能明显降低表面粗糙度值;透气性好,但发气量大,需要采用集中通气等方式解决型砂和砂芯的排气,否则极易产生气孔类缺陷;溃散性好,500℃左右残留强度为零,但实际浇注后,由于呋喃树脂自硬砂导热性差、固化剂含硫和高温强度高的特点,铸钢件易产生裂纹缺陷。……
登录APP查看全文
