数控车床后处理关键技术研究
2021-05-12佛新岗
佛新岗
(西安航空职业技术学院,陕西 西安 710089)
随着制造业的快速发展,越来越多的企业开始大量购进数控机床,逐步取代传统普通机械加工机床,以提高产品加工质量,降低生产成本。经过分析研究发现,其中数控车床的应用非常广泛,然而数控车床的编程格式因数控系统的不同而不同,而且多数CAM软件没有提供数控车床的专用后置处理文件,生成的NC程序代码需要按照特定数控系统的编程标准,经过人工修改之后,才能用于实体加工,这在很大程度上限制了数控车床的使用效率。为了提高产品的编程效率和准确性,部分学者对数控车床的后置处理进行了研究:文献[1]、文献[2]研究了华中系统数控车床的基本编程结构后置处理;文献[3]、文献[4]研究了FANUC系统数控车床的后处理开发基本流程;文献[5]研究了DTM系统数控车床的基本结构后置处理;文献[6]研究了西门子802D系统数控车床后处理相关设置等,但对于数控车床编程中循环指令格式,特别是针对螺纹加工指令研究甚少。本文针对FANUC0i系统数控车床的特定编程格式,应用UG/Post Builder开发专用后置处理程序文件,以简化编程过程。
1 通用后处理及问题
图1所示为加工零件示意图,在UG软件中采用外径粗车、外径开槽、外径螺纹铣工序生成的刀路如图2所示,若直接采用软件自带的数控车床通用后置处理,则生成的NC程序如下。
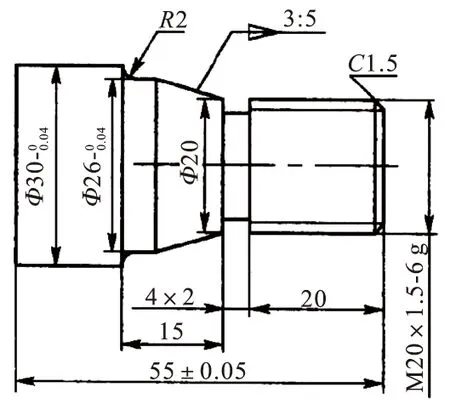
图1 加工零件示意图
外径加工程序:
%
N0010 G94 G90 G20
N0020 G50 X0.0 Z0.0
:0030 T01 H00 M06
N0040 G94 G00 X20. Z5.
N0050 X15.5 Z2.2
N0060 G97 S800 M03
N0070 G01 Z2. F200.
N0080 Z-55.
N0090 Z-55.2
N0100 G00 X16.5
N0110 Z2.2
N0120 X15.
N0130 G01 Z2.
N0140 Z-38.7975
N0150 G02 X15.1 Z-38.8 I.1 K1.9975
……
N2300 Z.2
N2310 X.5
N2320 X.6414 Z.3414
N2330 M02
%
螺纹加工程序:
%
N0010 G94 G90 G20
N0020 G50 X0.0 Z0.0
:0030 T03 H00 M06
N0040 G94 G00 X13. Z.5
N0050 G97 S800 M03
N0060 G95 G01 X9.7075 F.5
N0070 G33 Z-22. I0.0 K1.
N0080 G01 X13. F1.5
N0090 G94 G00 Z.5
......
N0430 G33 Z-22. I0.0 K1.
N0440 G01 X13. F1.5
N0450 M02
%
由此可以看出,软件自带通用后处理生成的NC程序格式不符合数控系统编程规范,不能直接进行加工,需要编程人员二次修改,且程序冗长,不利于阅读和编辑。
