提升热轧辊道电机逆变器低频控制能力的研究
2021-04-26赵发
赵发
(首钢京唐钢铁联合有限责任公司,河北 唐山 063200)
首钢京唐热轧2250 线定宽机入口辊道电机额定频率9.9Hz,电机启动励磁电流调试设定值75.3%。对应供电逆变器为TMdrive-10 设备,Frame400,为保护自身性能及寿命,逆变器低频输出电流限幅70%~80%。这样在现场设备工况或工艺状况变化等原因造成电机功率损耗变大时,辊道存在电流超限或堵转等原因造成的启动慢甚至不启动的问题,板坯长时间停留降温而回退,影响生产节奏及成本,尤其在轧制宽规格板坯等大负荷情况时,曾出现集中回退30 余块板坯的事故。因此,提升定宽机入口辊道电机传动系统低频控制能力,对轧线正常生产至关重要。
1 供电结构
热轧线粗轧区域辅传动系统主要包括粗轧辅传动整流变压器,粗轧辅传动公共整流柜、各逆变柜、各组辊道电机等结构,如图1 所示。
其中,公共整流柜1 台,为TMdrive-T10、Frame3300产品,主要参数为3113kW、990Vdc、3145A。定宽机入口辊道电机14 台,选型为YGP355L3-12,主要设备参数为:16.5kW、620V、9.9Hz。对应供电逆变器为TMdrive-10 设备,Frame400,输出电压690Vac、211A。
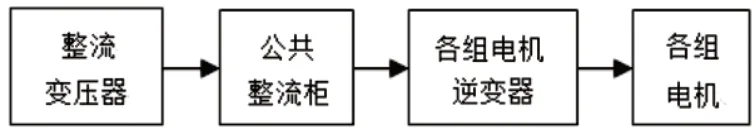
图1 辊道电机供电单线图
2 问题描述
在轧制宽板坯等辊道负荷较大的情况下,定宽机入口辊道无规律的出现两种故障现象。
(1)板坯对中完成后辊道启动时,PLC 有速度给定,但无速度反馈。如图2 所示,故障时速度给定为额定转速的36%,速度反馈为0,逆变器无输出,辊道不转,板坯无法正常传送。
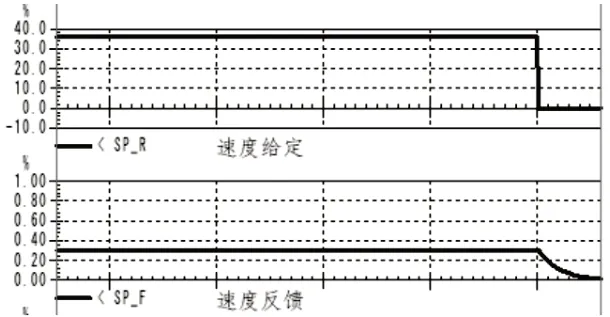
图2 辊道不启动故障曲线
(2)有速度给定,但速度反馈建立明显滞后。如图3所示,故障时速度给定为额定转速的36%,速度反馈滞后1.08 秒后开始建立,1.75 秒后达到给定值,辊道提速慢,影响板坯轧制温度,影响生产节奏。……