焊接旋转速度对搅拌摩擦焊接头性能的影响
2021-04-19陆宏韬王周冰
陆宏韬,刘 迪,高 超,王周冰
(辽宁忠旺集团有限公司,辽宁 辽阳 111000)
搅拌摩擦焊[1](FSW)作为焊接领域的新兴技术,在越来越多产品中得到了应用。尤其最近几年,在轨道列车行业得到了井喷式的应用[2-3]。FSW是一种新型的固相连接技术,具有绿色、环保、接头强度高、焊接变形小等优点,能够有效避免传统熔化焊所引起的缺陷[4-5]。搅拌摩擦焊技术已经广泛应用于航空航天、轨道交通等领域,成为铝合金最理想的焊接方式[6-8]。但是在实际生产中,如果焊接参数匹配的不合理,焊缝很容易出现凹陷、飞边、毛刺、孔洞等焊接缺陷,严重影响焊接产品的力学性能[9-10]。因此,合理的焊接参数,对焊接产品至关重要。本文通过6005A-T6铝合金(板厚3.5 mm)搅拌摩擦焊焊接工艺参数,研究焊接旋转速度对焊缝成形、力学性能的影响。
1 实验方案
1.1 实验材料
实验材料为板厚是3.5mm的侧墙,规格尺寸为2342mm×1916.8mm,接头形式见图1。其材质为6005A-T6,合金成分(质量分数,%)为,Si 0.5~0.9,Fe 0.35,Cu 0.3,Mn 0.5,Mg 0.4~0.7,Cr 0.3,Zn 0.2,Ti 0.1,其中Mn+Cr为0.12~0.50,其它单个0.05,其它总和0.15。
1.2 搅拌摩擦焊搅拌头
搅拌头是搅拌摩擦焊设备的核心部件,本次实验所采用的搅拌头如图2所示。搅拌头上的搅拌针采用右旋螺纹锥形形式,这样能够增加搅拌针与金属材料的接触面积,使搅拌更加充分,大幅度提高摩擦效率[1]。其焊接过程原理如图3所示。
1.3 实验内容
本实验所采用的焊接参数见表1。焊后对工件进行外观、低倍、拉伸、弯曲、硬度检测。

图1 接头形式
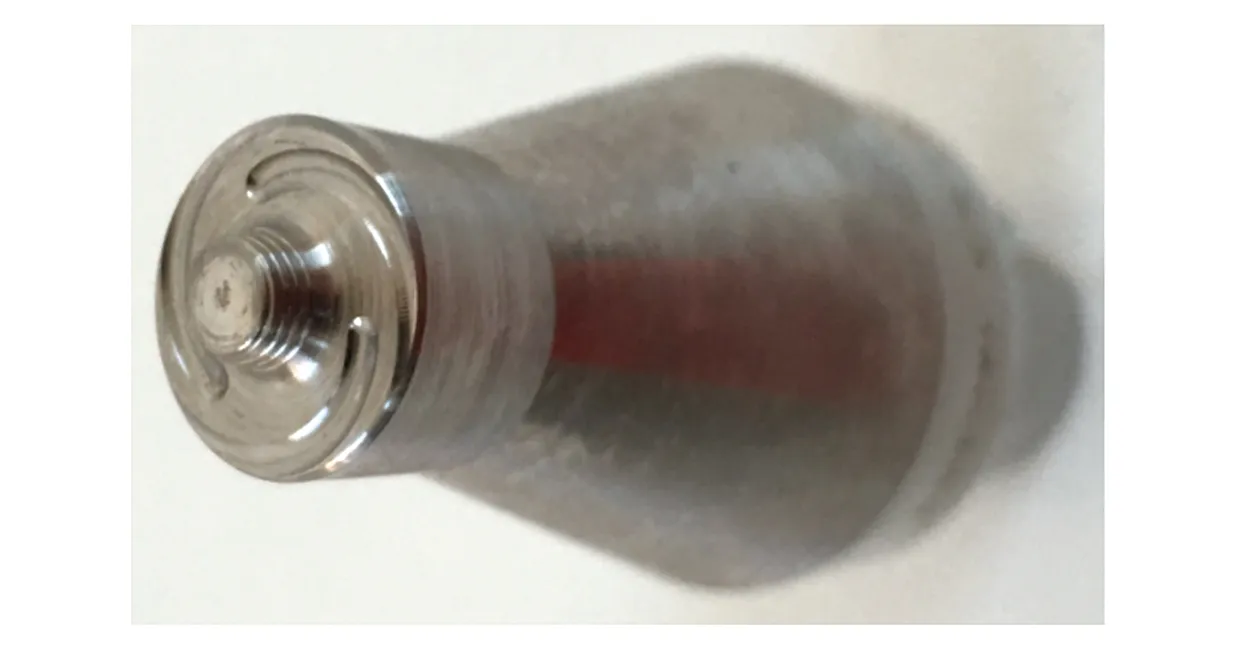
图2 搅拌头

图3 搅拌摩擦焊原理图
2 实验结果与分析
2.1 目视检测结果
按照表1中5组实验参数,焊接完成之后对其进行外观检测,如图4所示。……
