变速箱副箱输出轴工艺优化
2021-03-26余金科牛恩来赵俊平鲁福来
金属加工(热加工) 2021年3期
余金科,牛恩来,赵俊平,鲁福来
东风商用车技术中心 湖北十堰 442001
1 序言
副箱输出轴为变速箱的一个关键零部件,车辆运行中其承受较大的扭矩,因此要求副箱输出轴具有较高的强度。图样技术要求:材料40Cr,R角和花键处中频感应淬火,R角处硬化层深≥5mm,花键处硬化层距离齿底5~8mm,表面硬度≥55HRC;基体要求调质处理,硬度要求235~265HBW。
2019年初,市场反馈副箱输出轴在客户行驶3万~10万km时断裂较多,通过对失效件进行分析得出断裂原因如下。
1)输出轴R角结构为内凹式,感应淬火难度较大,淬火层深较浅,淬火开裂敏感性较大,实际检测R角部位存在感应淬火裂纹。
2)副箱输出轴的油孔倒角为0.5mm×45°,由于尖角效应,淬火开裂倾向大,也存在淬火裂纹。
本文主要从原理上分析了副箱输出轴断裂的原因,并有针对性地制定了一系列的改善措施,最终解决了副箱输出轴断裂的问题。
2 失效分析
2.1 失效检测分析
副箱输出轴失效件如图1所示,失效件的外观及断裂位置如图1a所示,红色圆圈处为断裂位置,可以看出副箱输出轴从退刀槽的R角位置断裂,断口形貌如图1b所示,断口平直,受到轴的周向转动作用,断口在断裂之后两端有相互磨损的痕迹,符合扭转断裂特征。
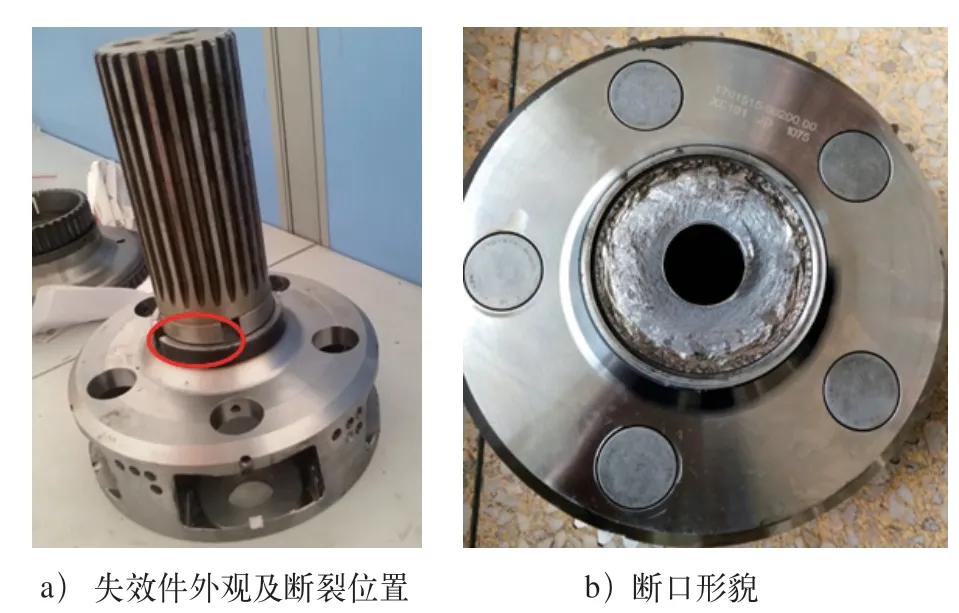
图1 副箱输出轴失效件
对现生产成品件和市场反馈的失效件进行无损检测和金相分析,试验结果见表1。从表中可以看,出现生产成品件以及市场失效件花键部位的感应淬火结果满足技术要求,花键部位有效淬硬层深≥5mm,淬硬层金相组织为4~5级针状马氏体。……
登录APP查看全文
