某胀断连杆锻造工艺工装设计及验证
2021-03-24刘宗江肖宜仰刘庆义钱福梅
锻压装备与制造技术 2021年1期
刘宗江,肖宜仰,刘庆义,齐 建,钱福梅
(潍柴动力股份有限公司,山东 潍坊261061)
某胀断连杆是一款用于V 型8 缸大功率柴油机,其连杆为全新设计。
根据产品图样,需要在锻造车间热模锻生产线进行自制连杆锻件的样试工艺开发。按批量生产的要求进行样机连杆毛坯的试制,试制成功后,根据市场需求,具备批量生产能力。
1 产品结构分析及工艺方案制定
1.1 产品结构分析
连杆中心距282mm,是我公司目前最大的胀断连杆,连杆大小头厚度不同,连杆上下不对称(图1)。
连杆材料选用C70S6,连杆体、盖整体锻造,机加工采用胀断工艺。
1.2 设备吨位计算
设备吨位的计算是根据锻造力P 确定的[1],公式为:

式中:P——变形力,kN;F——包括飞边桥在内的锻件投影面积,cm2,通过查询毛坯三维质量特性投影面积F=487.2cm2;50~70 为系数,根据材质系数、锻件复杂程度等因素确定。根据实践经验,设备公称压力应比变形力大,一般选为1.18 左右的变形力为宜,经计算,选DRF4000 热模锻压力机。
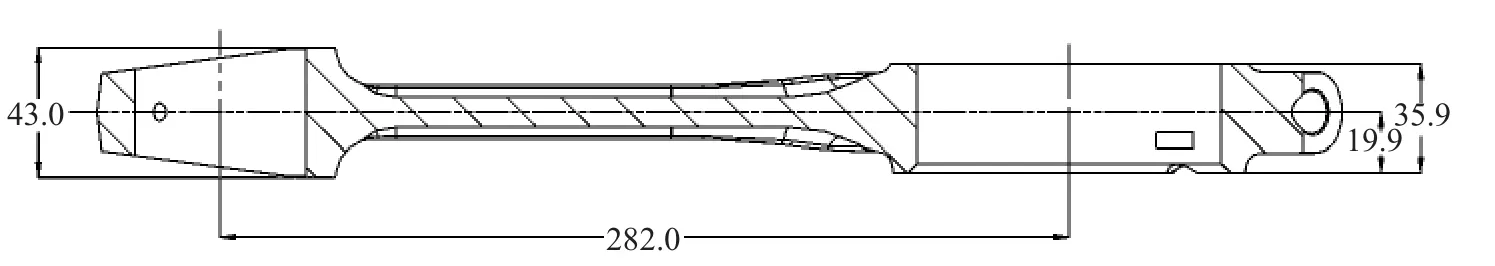
图1 某胀断连杆总成简图
1.3 工艺方案
1.3.1 锻造工艺流程
下料—加热—辊锻—预锻—终锻—切边、冲孔、热校正—控温冷却—清理—探伤—强抛—沾防锈液。
1.3.2 下料
连杆材料C70S6,选用ø75 棒料试制。下料采用S-400HA 型全自动带锯床。
1.3.3 加热
加热采用KGPS-TJ1200kW/1kHz 中频感应加热机。
1.3.4 辊锻
辊锻采用ZGD-560 型自动辊锻机,新设计制作辊锻模一套,为四道次辊锻,机械手夹持,辊锻完成后将辊坯送至传送带,进入DRF4000 热模锻压力机。
1.3.5 预锻、终锻、切边、冲孔、热校正
预、终锻采用DRF4000 热模锻压力机,新设计制作预锻模、终锻模各一套。……
登录APP查看全文
