精密超精密主轴转台套类零件高精高效磨削工艺*
2021-03-19袁南南
制造技术与机床 2021年3期
关键词:工艺
胡 秋 袁南南
(中国工程物理研究院机械制造工艺研究所,四川 绵阳 621900)
套类零件是精密超精密主轴、转台关键共性零件,其精度是影响主轴、转台部件性能的重要因素,其加工精度要求高、加工难度大。
传统的套类零件加工工艺多采用内、外圆磨床进行加工,其间存在多工序转运,而工序转运一方面会导致工件变形,另一方面存在工序间基准转换误差累积,严重影响其加工效率及加工精度。
基于此,本文提出了基于高精度立式磨床的套类零件高精高效磨削加工工艺方案,工件一次装卡,内孔、外圆、端面多结构要素磨削,实现了基于最小误差累积的磨削加工工艺,磨削效率及磨削精度得到有效提升。
1 典型套类零件技术特性及加工难点分析
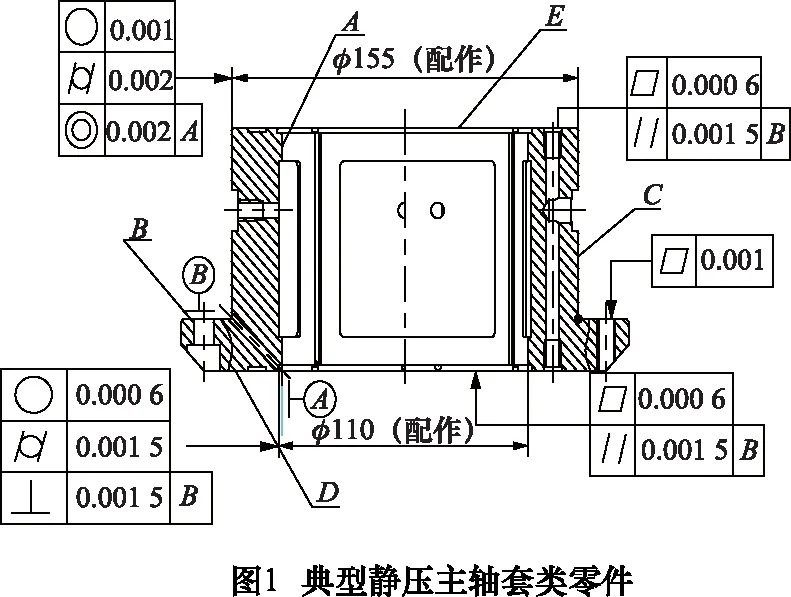
精密超精密主轴及转台套类零件在技术特性上有许多共性的地方,其内孔、外圆及端面要求具有极高的形位精度(圆度、圆柱度、平面度、平行度、垂直度和同轴度等)。如图1所示,静压主轴轴套具有几乎所有高精度主轴及转台套类零件结构特征,其主要工艺技术难点在于以下几点:(1)形状精度高,内孔圆度要求0.6 μm,平面度要求0.6 μm。(2)相关结构要素间关联精度项目多,相互耦合,精度要求极高,包括内孔外圆同轴度、上下两端面(止推油膜面)平行度等均要求达到1~1.5 μm等。
以往对于这类零件,磨削工序主要加工装备为内、外圆磨床,但对于这类套筒类零件,特别是中、大套类零件存在以下问题。
(1)如图2所示,工件采用卡盘水平安装,由于工件重力所致挠度及装卡力所致弹性变形都会影响磨削精度,对于直径较大、长度较长的零件影响更明显。……
登录APP查看全文