一种定子产品的渗碳热处理工艺开发
2021-03-04车永平
热处理技术与装备 2021年1期
关键词:工艺
车永平,杨 扬
(陕西法士特齿轮有限责任公司,陕西 西安 710119)
近期开发的某定子产品,其典型特点是内花键长度大,直接渗碳淬火可能导致内花键变形过大,进而导致塞规不过及齿形齿向超差。因此,本研究采用渗碳正火+二次加热+限形淬火+低温回火的热处理工艺进行产品开发。
产品图纸要求外圆硬化层深为1.7~2.5 mm(513 HV),由于外圆需要经过热后磨削,热处理阶段需要控制外圆硬化层深≥1.9 mm。采用传统的气体渗碳炉,且根据客户的要求,样件开发阶段必须满足晶间氧化≤0.018 mm(批量生产阶段可放宽至最大0.028 mm),这就增加了渗碳正火阶段工艺开发的难度;此外,对于限形淬火工艺阶段,压淬模具设计、压力、淬火油流量等参数,均对最终产品的变形有重要影响。因此,需要合理设定相应参数。
1 试验工艺及方法
1.1 产品类型
定子产品材料为SAE8620钢,化学成分见表1。该产品内花键模数为1.27,节圆直径为69.85 mm,齿宽为63 mm,跨球距公差为64.984~65.091mm。内花键外圆直径为88.9 mm,最大外圆为126.5 mm,零件总高度为78.8 mm,产品结构示意图见图1。

表1 SAE8620钢材的主要化学成分(质量分数,%)
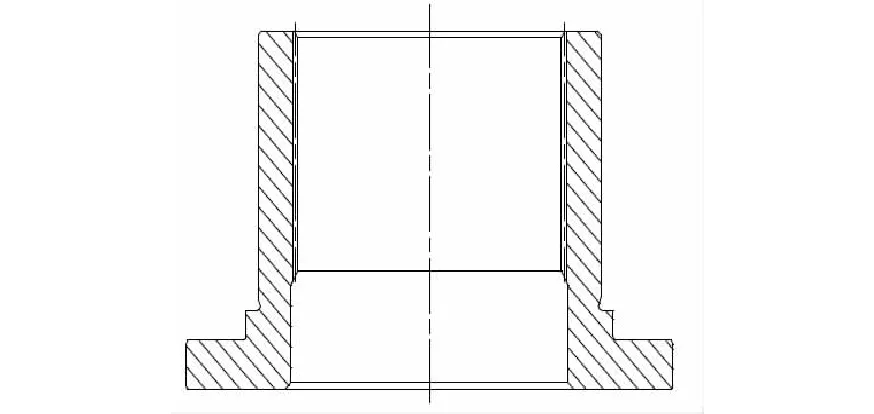
图1 定子产品结构示意图
1.2 热处理工艺
热处理工艺如图2所示,渗碳正火阶段使用爱协林VKEs5/2型箱式多用炉,主要是为了获得定子所需的化学层深。二次加热阶段使用爱协林转底炉,在一定渗碳气氛及温度下使定子二次奥氏体化,并将随炉冷却过程中产生的表面脱碳重新渗碳。限形淬火阶段使用Gleason537压淬机床,通过快速油冷获得定子的最终性能,在该阶段需辅助压淬模具限制其过度变形。……
登录APP查看全文