预拉伸量对2024合金型材拉弯结果的影响
2021-03-04杭天明窦志家
热处理技术与装备 2021年1期
关键词:变形
杭天明,窦志家,景 畔,董 颖,祝 哮
(营口忠旺铝业有限公司,辽宁 营口 115000)
大型挤压型材弯曲成形零件是构成飞机骨架的主要结构件,在飞机上所占比重相当大,其成形质量直接关系到飞机的装配精度和使用寿命,成为影响飞机研制及保证飞机性能的技术关键,也是影响飞机制造周期、成本和效益的主要因素之一[1]。因此进行拉弯工艺的研究对提高飞机拉弯件的质量和加速飞机拉弯件的国产化进程有着十分重要的意义[2]。2024铝合金是一种可热处理强化的铝-铜-镁系合金,该合金具有优良的机械加工性能,可获得各种类型的制品,是航空工业中应用最广泛的铝合金[3-6]。本文通过多组拉弯对比试验,确定不同预拉伸量对航空用高强度薄壁厚2024合金型材拉弯结果的影响。
1 试验方法
型材挤压所需的2024合金铸锭采用半连续铸造工艺进行铸造,铸锭规格为φ247 mm×720 mm,其成分满足SAE AMS QQ-A-200-3标准要求,如表1所示。铸锭经均匀化处理后,采用20 MN高精密单动反向挤压机进行挤压生产,获得“y”型截面高强度薄壁厚飞机骨架型材,壁厚最薄处为1.8 mm,型材截面如图1所示。

表1 2024铝合金美标化学成分(质量分数,%)
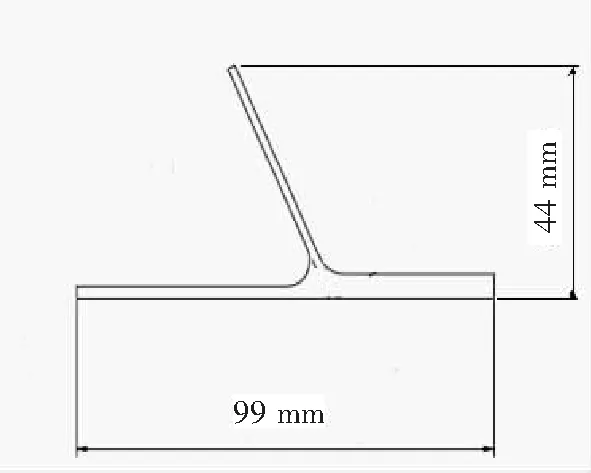
图1 型材截面示意图
型材采用1级立式淬火炉进行固溶处理,固溶温度控制在488~499 ℃,保温时间不少于50 min。固溶处理后将直型材快速转运至-20 ℃低温冷藏环境以保持零件的固溶状态,贮存时间不超过2 d,取出后在30 min以内完成拉弯试制。
型材拉弯所需设备采用美国A-7B三维数控型材拉弯成形机,拉弯模具在工作台上固定,采用变力包覆和补偿拉伸,设备示意图如图2所示。……
登录APP查看全文