大型LNG储罐项目螺柱焊工艺评定标准选择与应用分析
2021-03-01陈立新生望
陈立新,生望
1.中国海洋石油工程质量监督化工中心站 山东济南 250000
2.河北华北石油工程建设有限公司 河北任丘 062552
1 序言
中海油、中石化、中石油、新奥燃气等已建或在建大型LNG储罐工程中,绝大部分采用全容罐,其中主容器采用9%Ni钢、自支撑式圆筒形内罐结构,次容器采用预应力混凝土外罐结构。外罐主要由桩帽、承台、预应力钢筋混凝土罐体、钢筋混凝土包覆钢穹顶及承压环等组成。为保证结构安全和外罐密封性能,外罐内壁防潮衬板预埋件、承压环、钢穹顶蒙皮板、钢质穹顶接管及人孔等部位,全部植焊有规格不等、材质不同的栓钉,其焊接方式采用螺柱焊。钢质穹顶、管嘴、防潮衬板预埋件栓钉焊接分别如图1和图2所示。螺柱焊是指金属螺柱(或类似零件)的端部与工件表面在电弧和外压力共同作用下,熔化的两部分互相熔合的焊接方法。螺柱焊具有焊接速度快、全断面焊接、焊接过程人为因素影响小及质量稳定可靠等优点[1,2]。
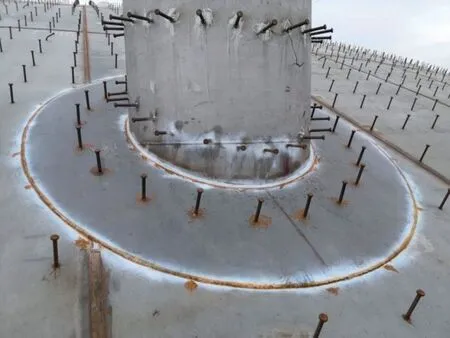
图1 钢质穹顶及管嘴栓钉
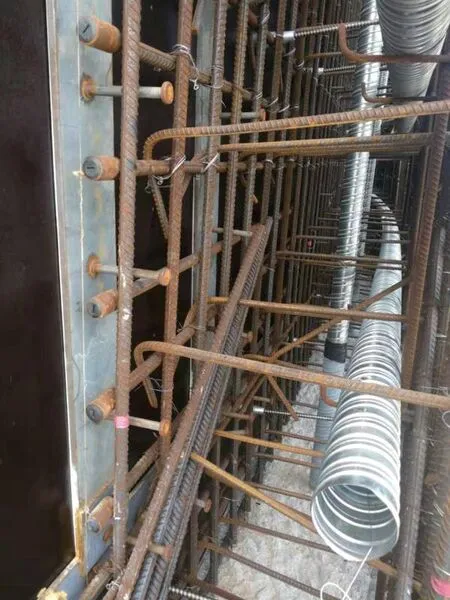
图2 外罐防潮衬板预埋件栓钉
螺柱焊现场施焊前,责任单位必须拟定焊接工艺、焊接试件并进行检测,实施焊接工艺评定,以保障栓钉焊接质量满足设计文件及规范要求,这就涉及到如何选择适用的焊接工艺评定标准问题。在大型LNG储罐设计文件中,一般规定螺柱焊工艺评定采用NB/T 47014—2011或ISO 14555—2017标准,其中NB/T 47014—2011是参照ASME《锅炉压力容器规范》第IX卷“焊接和钎接评定”编制而成;ISO 14555—2017属于国际通用标准。由于两个标准都具备各自的系统性、权威性,应用广泛,因此国内LNG储罐项目栓钉焊接工艺评定主要采用ISO 14555—2017或NB/T 47014—2011,有利于保证栓钉焊接质量稳定和牢固。……