锻造奥氏体不锈钢管道焊缝的单侧超声检测
2021-03-01朱序东
无损检测 2021年2期
朱序东
(生态环境部 华北核与辐射安全监督站,北京 100082)
ASME(美国机械工程师协会)锅炉及压力容器规范(以下简称ASME)要求对锻造奥氏体不锈钢管道环焊缝在役前和在役时进行体积检测,并要求对超声检测技术进行能力验证。锻造不锈钢管道环焊缝超声检测技术仅在双侧扫查的条件下通过了能力验证。
虽然AP1000核电机组在设计上已充分考虑了在役检查的可达性,也采取了诸多措施,如优化材料和结构的可达性和可检性设计、要求对需进行在役检测的焊缝进行表面处理(去除焊缝余高)等,但AP1000核电机组部分不锈钢管道环焊缝的超声检测轴向扫查只能实现外侧单侧可达,例如管道与阀门、三通、弯头和大小头连接处的焊缝,这些焊缝的典型结构如图1所示。
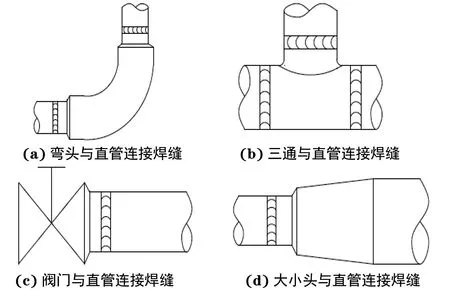
图1 只能进行单侧扫查的典型焊缝结构示意
对于轴向只能进行单侧扫查的管道,要求可达的一侧对探头侧(近端)和探头对侧的缺陷(远端)进行长度和高度的定量。超声检测单侧扫查的近端、远端如图2所示。
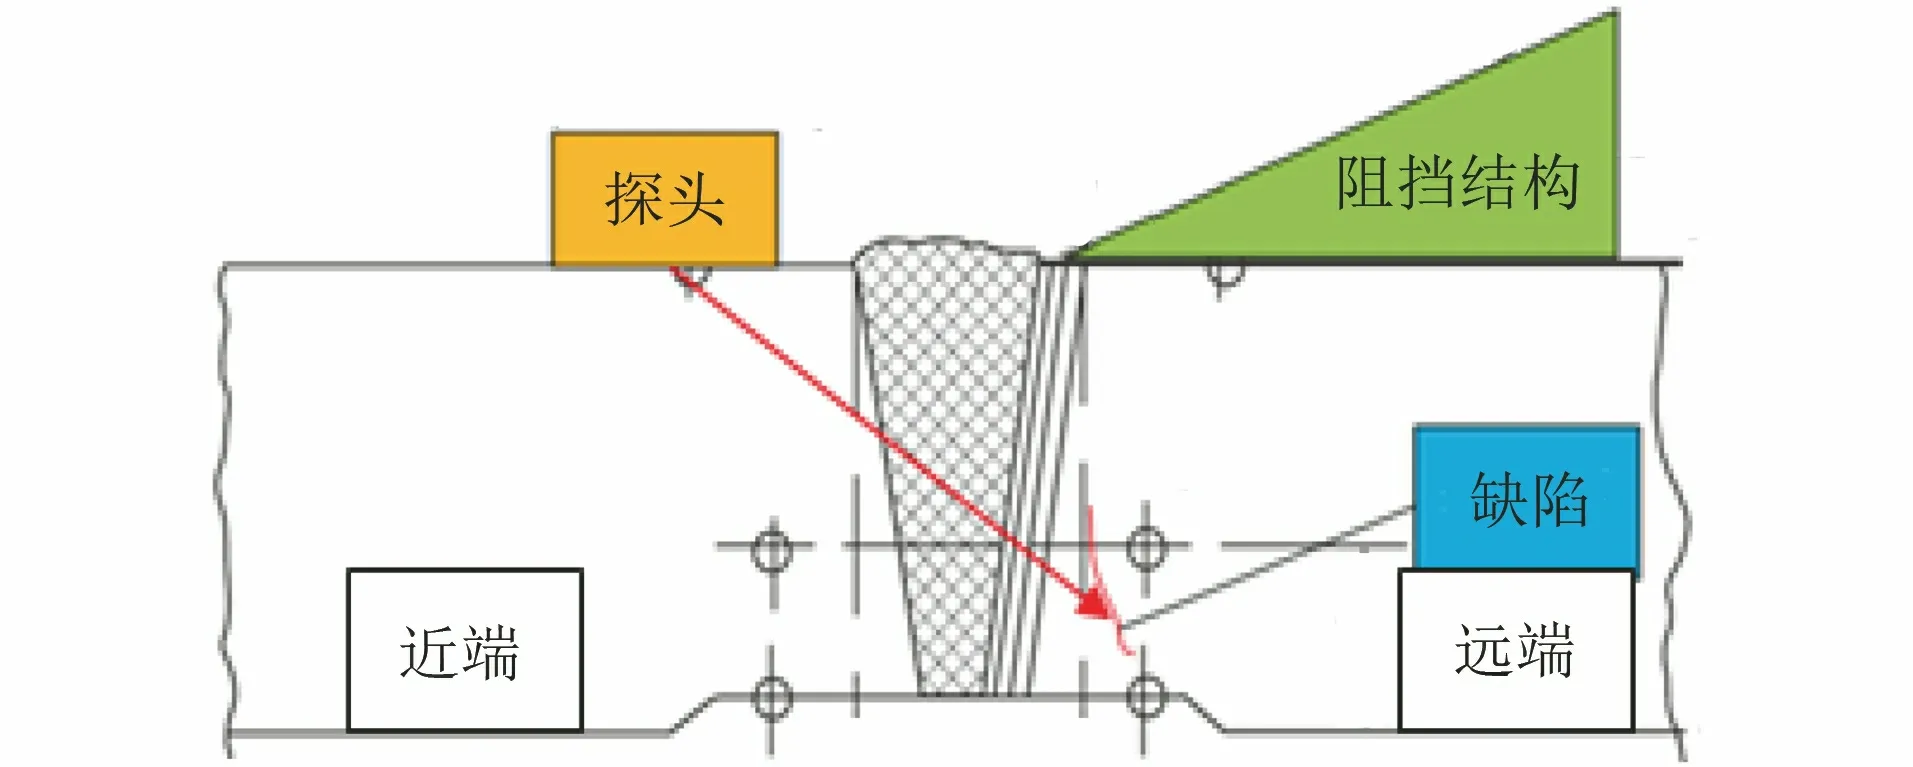
图2 管道焊缝单侧扫查的近端、远端示意
1 单侧扫查的难点和研究现状
1.1 单侧扫查的特点和难点
奥氏体不锈钢管道焊缝具有晶粒粗大的特点,其各向异性非常明显,声学特性与各向同性材料(如铁素体管道焊缝)差异很大[1-2],一般采用低频纵波对其进行检测,其焊缝组织如图3所示。
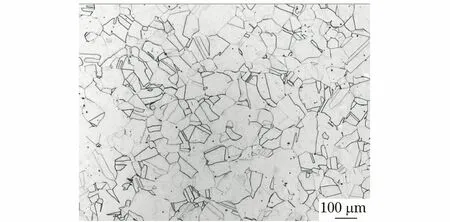
图3 奥氏体不锈钢管道焊缝组织
与铁素体管道焊缝超声检测一般采用单晶横波和单晶纵波探头相比,奥氏体管道焊缝检测增加了不同聚焦声程的双晶纵波探头。……
登录APP查看全文
