汽车车门内板冲压成形及工艺分析
2021-01-25刘洪俊
锻压装备与制造技术 2020年6期
关键词:产品
刘洪俊
(上汽集团 商用车技术中心,上海 200438)
汽车车门内板作为关键的覆盖件零件,具有尺寸较大、结构形式复杂、成形深度较深等特点,这些都将增大其成形的难度。在车身的设计阶段,采用冲压成形仿真软件,同步模拟分析零件的成型过程,预测并识别零件开裂、起皱等成形问题,并针对零件自身特点提出整改方案,满足CAE分析要求。通过分析车门内板产品的特点,并结合生产设备的工序需求,对产品进行合理的工序排布规划,根据此零件产品的结构形式,通过拉延、修边冲孔、翻边整形等工序的合理优化,能够实现车门内板的结构功能需求并满足产品的可制造性。
1 车门内板的拉伸成形建模和仿真分析
1.1 零件尺寸及结构分析
车门内板零件如图1所示,零件轮廓尺寸1070mm×1530mm×220mm,材质 DC04,为厚度1.2mm/0.7mm的激光拼焊板,拉伸深度约150mm。由图可见,门内板零件表面具有多处造型特征,并且高低起伏较大,铰链孔一侧型面的立壁拔模角度约4°,并且仅仅具有5mm宽的二级台阶结构;门锁孔一侧型面的立壁拔模角度较小,约为3°,并具有30mm宽的二级台阶结构,第二级台阶高约80mm,门内板侧壁的拔模角度总体较小,并且四周的二级台阶结构增加了拉延过程中料片的流入的阻力,零件成型深度又较大,总体而言,门内板成形难度相对较大。
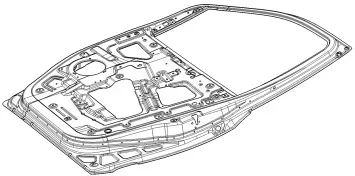
图1 车门内板零件示意图
1.2 确定冲压方向
门内板零件冲压方向的合理选择对成形结果的影响较大,需要对模具的闭合高度,零件的拉延深度、侧壁的拔模角度、工序间的旋转角度等因素进行综合考虑,此零件的冲压方向如图2所示。……
登录APP查看全文
