数控插齿刀磨床提效
2021-01-13
探索科学(学术版) 2020年7期
中国航发长沙中传机械有限公司 湖南 长沙 410200
1 前言
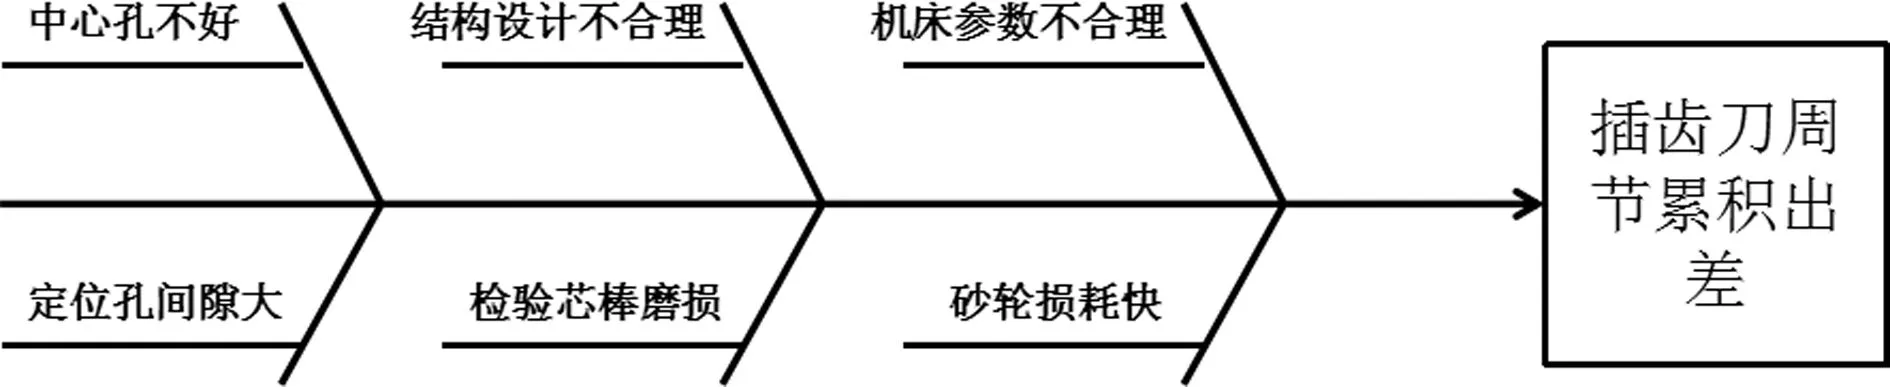
公司2014年底引进德国SACCK公司的数控插齿刀磨床,在生产过程中经常出现插齿刀周节累积出差的质量问题导致返工,不仅影响加工效率也使刀具正常刃磨寿命降低。
2 研究(攻关)内容
解决插齿刀周节累积出差的质量问题。
3 技术方案
分析影响插齿刀周节累积出差的因素并进行优化;
4 实施过程
4.1 因素分析
4.2 改善措施

序号 改善内容 改善效果1修复中心孔跳动 中心孔跳动<0.003 2改善细颈部结构设计 增加刚性和抗冲击力3制作内圆对表件 定位孔尺寸零超差4调整精磨参数 周节累积误差减少
4.3 带柄插齿刀周节累积误差改善
4.3.1 中心孔检查及修复 在带柄插齿刀加工过程中,会出现下列情况导致中心孔损坏,从而影响后续的磨齿精度。
1)因车工中心孔加工不标准导致60°锥面长度不足1mm;
2)铁屑未清理干净在热处理时导致60°锥面拉伤破损;
3)60°锥面部分未研起等现象。
这些损坏的中心孔在后续磨齿过程中均会不同程度影响带柄插齿刀的周节累积误差。在磨齿前应仔细检查中心孔,发现问题后使用中心孔磨床找正锥柄跳动修复中心孔,再将插齿刀装到偏摆仪上检查锥柄跳动是否<0.003。
4.3.2 改善细颈部结构设计
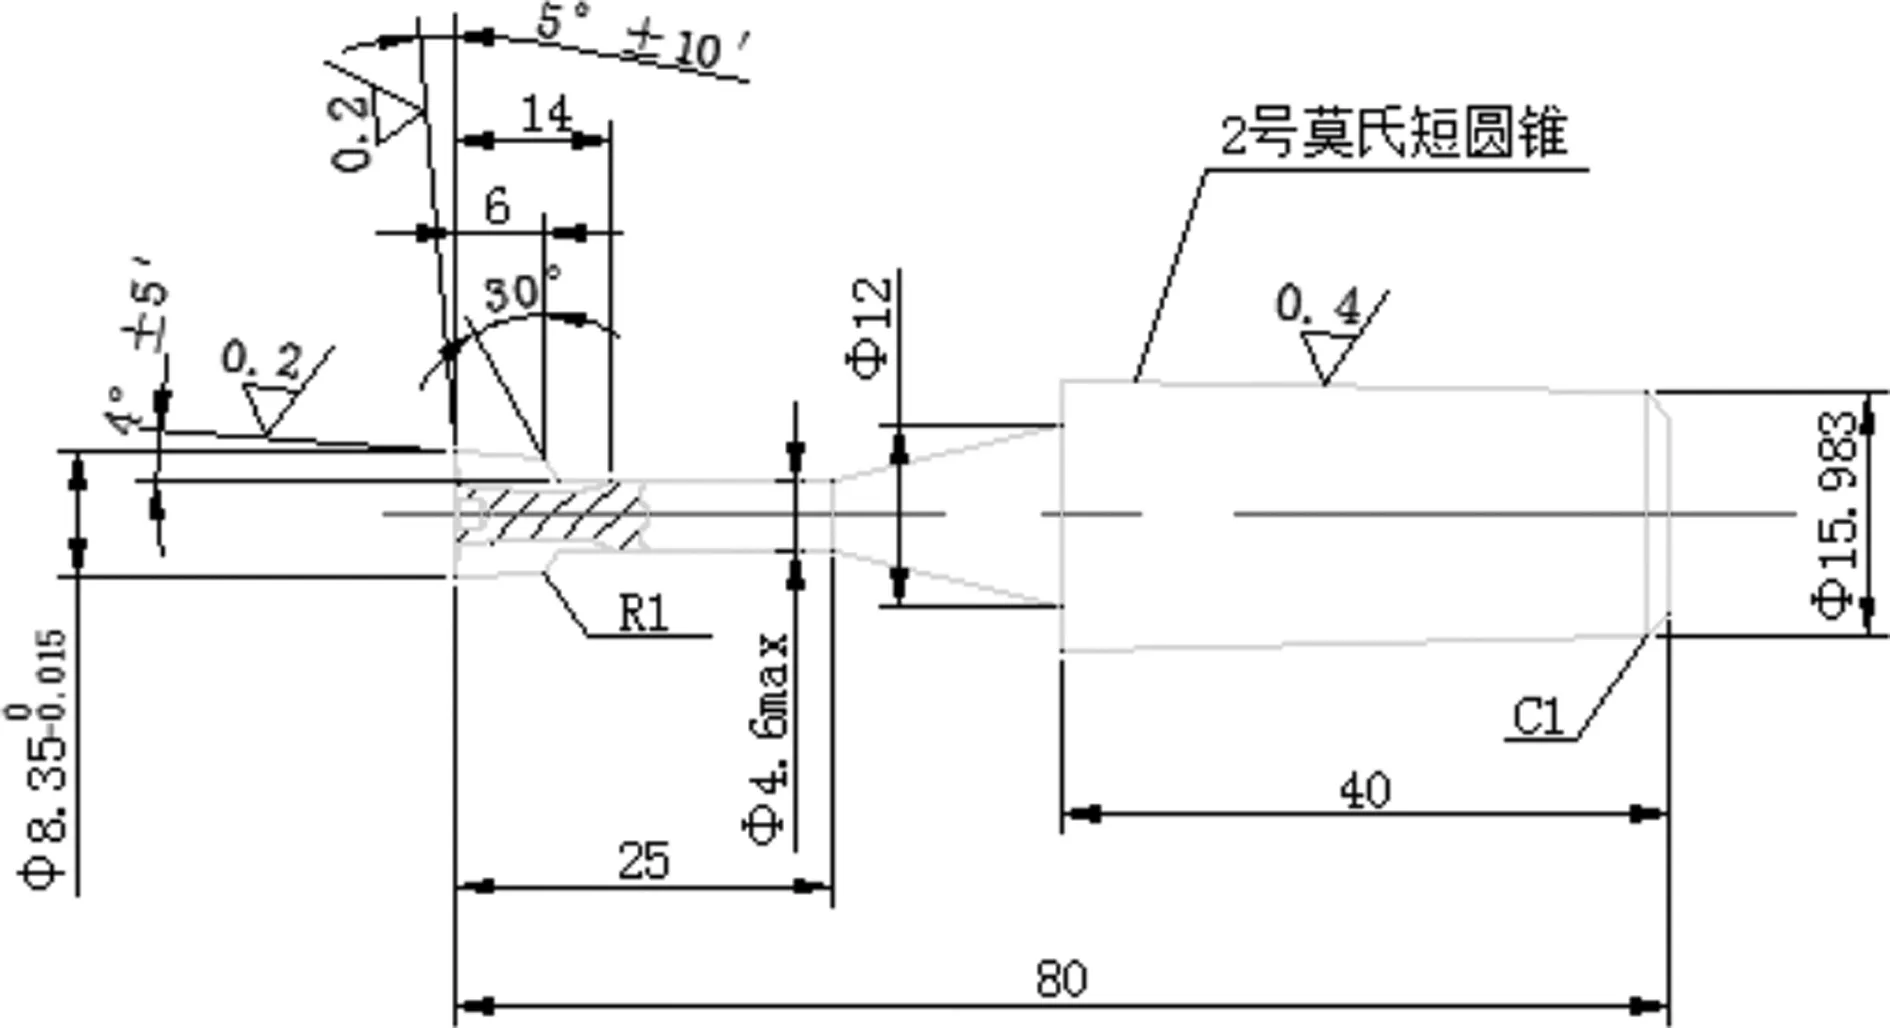
图1 (调整前)

图2 (调整后)
如图所示,这是一把典型的细颈部带柄插齿刀。模数1,齿数7,总长80mm,颈部为4.6mm,磨齿加工时很难保证周节累积0.01合格,合格率不足20%。经与刀具设计员沟通,将刀具设计进行四处调整:①刀头长度从25mm调整至22mm;②齿槽长度从14mm调整至16mm;③在颈部与柄部连接处增加了两处R圆弧过渡;④颈部直径从4.6mm调整至4.9mm。……
登录APP查看全文