基于CAE的夹芯注射成型物料配比与层间界面优化
2020-10-23刘成伟
山东化工 2020年17期
王 涛,宋 伟,刘成伟
(1.河北机电职业技术学院 机械工程系,河北 邢台 054000;2.河北机电职业技术学院 电气工程系,河北 邢台 054000)
夹芯注射成型也称为顺序共注射成型。该工艺需要向模腔内注射2种物料,分别称为壳层物料、芯层物料[1]。这2种物料需要有合适的配比,壳层物料过少,则有可能发生芯层物料暴露在壳层物料之外的失效现象;壳层物料过多,则芯、壳层树脂界面的分布不甚理想[2-3]。
实际操作时,由于芯层物料包裹在壳层物料中,很难快速合理的调试到合适的壳层、芯层物料配比。基于CAE技术,可以直观而快速的分析注射成型过程[4-5]。为此,本文基于Moldflow软件,分析夹芯注射成型物料配比对芯、壳层树脂界面分布的影响,并进一步确定最优物料配比。
1 实验部分
1.1 主要原料
壳层物料为高密度聚乙烯(HDPE)、芯层物料为低密度聚乙烯(LDPE)。
1.2 注射成型塑件
塑件整体为圆饼形,其直径为100 mm,边缘处倒角外径为5 mm、内径为2 mm,塑件厚度为3 mm。在UG软件中完成实体建模,并保存为“*.iges”格式文件。将上述文件导入Moldflow软件并完成网格划分,浇口位置放置在上表面中心,如图1所示。
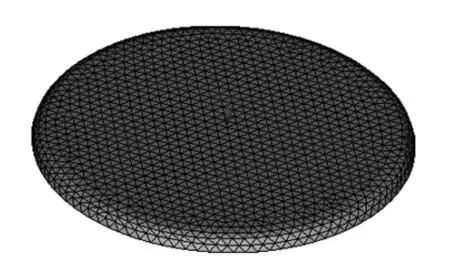
图1 塑件网格划分及浇口位置
1.3 工艺参数
Moldflow软件中,提供了本实验所选物料的推荐工艺参数,如表1所示。
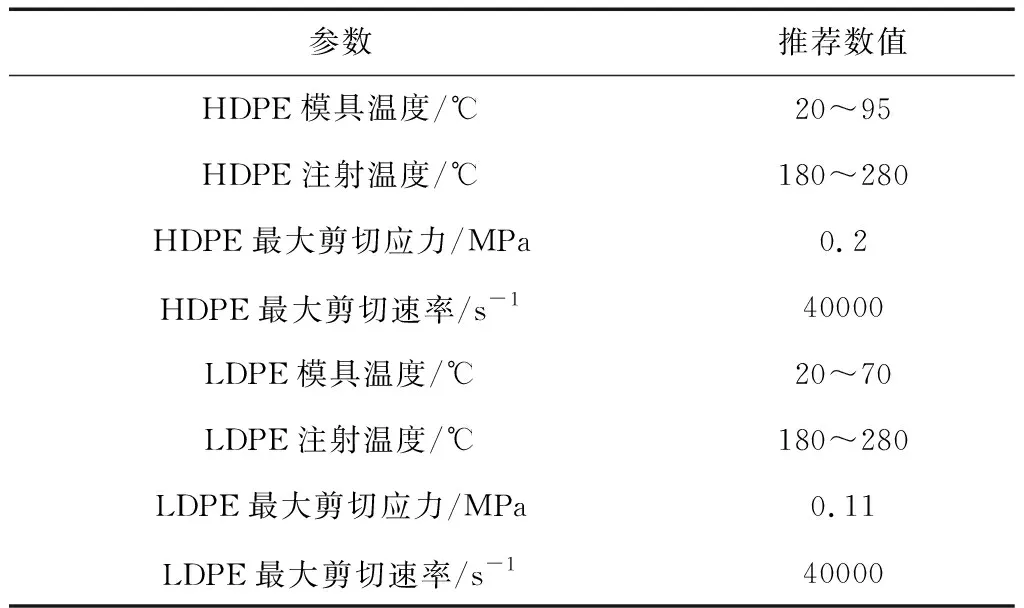
表1 推荐工艺参数
基于表1中数据,综合考虑壳层、芯层物料的注射成型要求。确定工艺参数如下:模具温度为40℃,壳层物料(HDPE)、芯层物料(LDPE)注射温度均为200℃,壳层、芯层物料注射时间均为1 s,保压压力为注射压力的80%,冷却时间为10 s。
1.4 物料配比实验
实验中,可以通过观察CAE分析结果中的“树脂A和B的分布”来确认。……
登录APP查看全文
