基于CAD技术的四通注塑模具设计
2020-10-09李伟张黎燕王相兵
数字技术与应用 2020年8期
李伟 张黎燕 王相兵
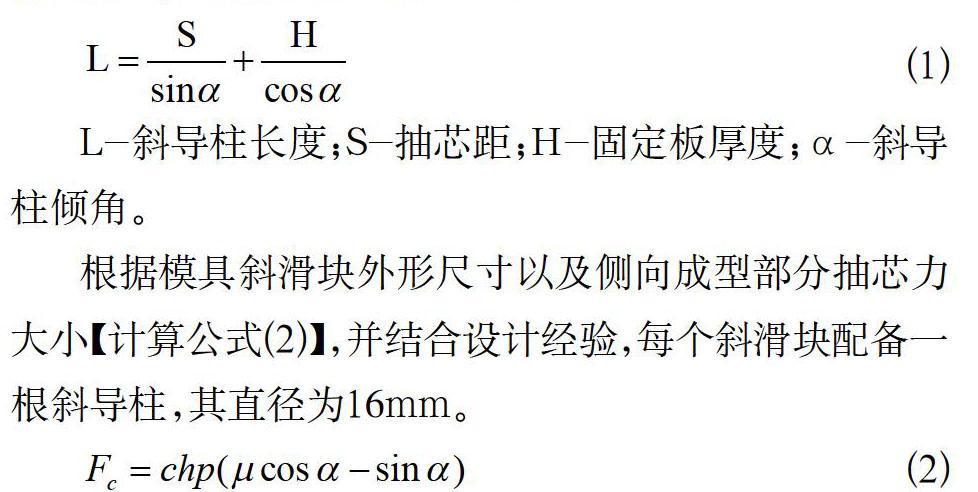
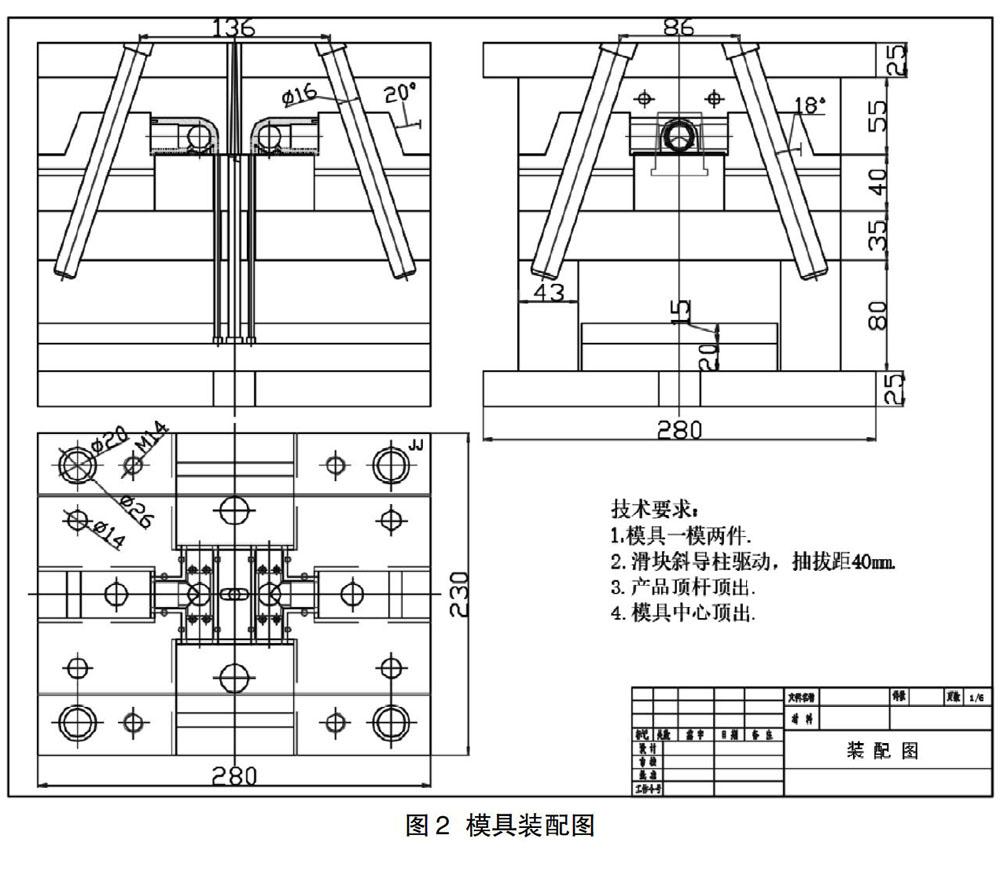
摘要:本文通过四通产品使用性能和使用场所的分析,经常拆装、密封性要求较高,选择了PVC塑料的成型材料;由于成型效率高、产品一致性好、尺寸稳定性优良的特点,进一步确定了注塑成型的工艺方案。通过产品结构特点的分析,合理确定了模具的主开模方向;根据产品批量的需求,进行了模具的型腔布局,并且在侧面设计了三个方向抽芯的注塑模具。通过公式计算和尺寸圆整,合理选用了斜导柱的长度、直径和数量;根据合模时斜导柱、斜滑块孔的位置要求,选用了斜滑块底部使用“弹簧+滚子”精确定位的结构装置,最终保证了侧抽芯机构的顺利、安全运行,提高了生产效率,保证了产品的批量供应。
关键词:斜导柱;斜滑块;侧抽芯;四通;注塑模
中图分类号:TQ320 文献标识码:A 文章编号:1007-9416(2020)08-0157-03
四通产品是一种易损件,需求量比较大,在液体、气体等流体的输送或者传递过程中广泛使用,尤其对方向的转换起到了至关重要的作用。四通产品通常使用的材料也非常的广泛,但随着化工技术的发展,塑料越来越广泛的得到应用,而与之相匹配的注塑成型技术,由于其效率高、一致性好、成本低而被广为使用。
1 工艺分析
1.1 注塑成型工艺分析
该四通产品选用硬质PVC塑料,具有强度高、阻燃、几何稳定性高、抗氧化、耐酸碱腐蚀等优点,收缩率0.2%~ 0.6%,熔化温度185~205℃。
1.2 产品工艺结构分析
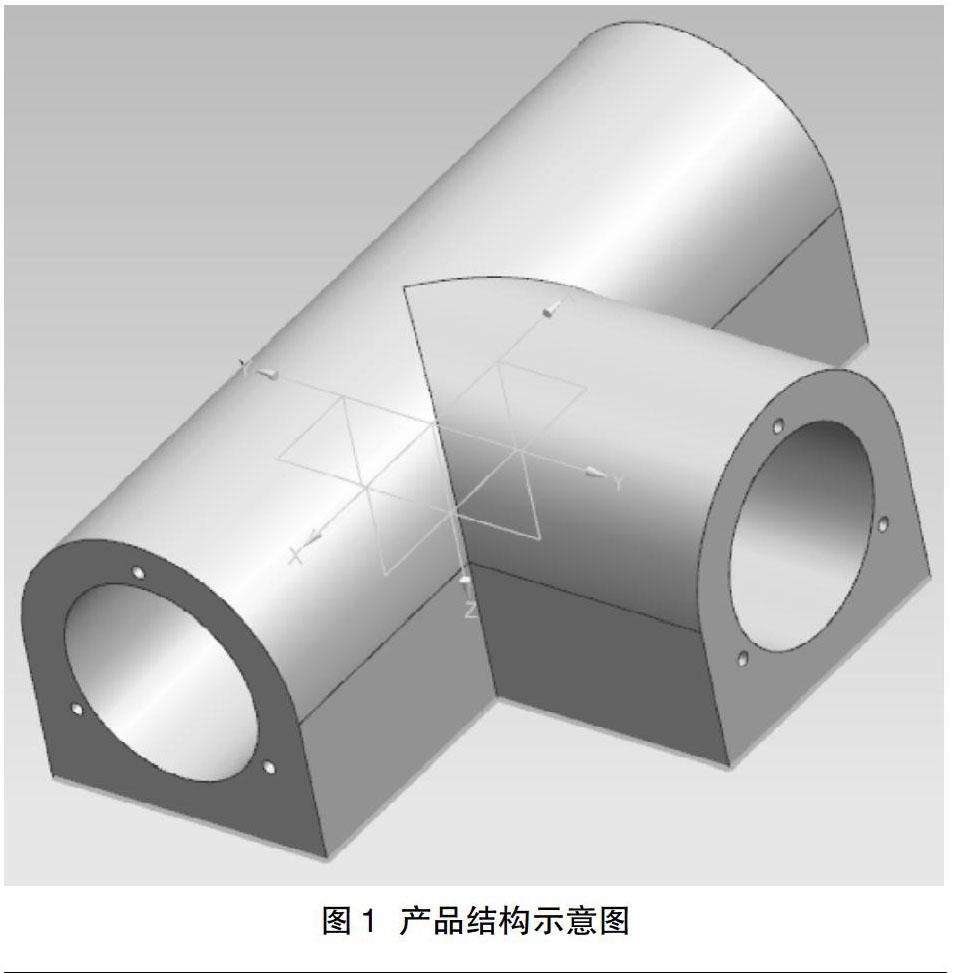
本文的四通产品,结构如图1所示,分为4个不同方向、且两两垂直的孔,并且在三个端面的边缘分别均布3个φ1.2×5mm小孔;产品外形尺寸70×48×26(單位:mm),平均壁厚4mm,投影面积2392mm2,体积28215.3mm3。……
登录APP查看全文