HDX-900钢轨铣装置液压系统设计
2020-08-26王清标吕国庆张育平
液压与气动 2020年8期
关键词:作业
王清标, 吕国庆, 张育平
(湖大海捷(湖南)工程技术研究有限公司, 湖南 长沙 410205)
引言
铁路钢轨在长时间、高负荷的运行过程中会出现诸如表面疲劳开裂、侧向肥边和波形磨损等缺陷,会影响行车安全和钢轨使用寿命,因此需要对其进行整形修护作业[1-4]。目前,钢轨在线修复技术主要有钢轨在线打磨和钢轨在线铣削。相比钢轨在线打磨,钢轨在线铣削修复具有明显的优势,尤其是在钢轨出现较严重的缺陷状况时[5-7]。本研究介绍HDX-900钢轨铣装置液压系统的设计、计算及关键液压原件的选型,为类似的液压系统设计提供参考。
1 HDX-900结构原理
HDX-900钢轨铣装置工作部件为立式安装结构,其结构原理如图1所示。该铣装置最终目的是控制铣刀盘2相对于钢轨3的相对位置以及定位靴6对钢轨3的预加压力,来实现对钢轨的铣削加工作业。作业时液压油缸1无杆腔必须始终通有压力油,当液压油缸1有杆腔加压时,整个铣装置向下运动,当其释压时,整个铣装置向上运动。伺服电机4、丝杆螺母副5和定位靴6构成铣刀盘2相对于钢轨3位置控制的进给机构。
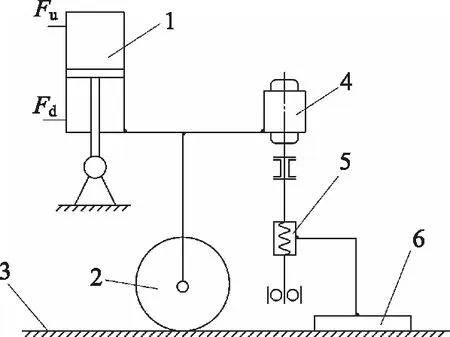
1.液压油缸 2.铣刀盘 3.钢轨4.伺服电机 5.丝杆螺母副 6.定位靴图1 钢轨铣装置结构原理
2 液压系统的设计、计算和主要元件选型
2.1 液压系统设计及其工作原理描述
根据图1钢轨铣装置及其工作原理,设计其液压原理图[8-9],如图2所示。
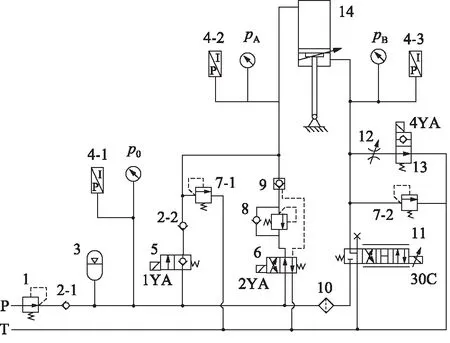
1.减压阀 2.单向阀 3.蓄能器 4.压力传感器 5、13.单向电磁阀6.电磁换向阀 7.安全阀 8.平衡阀 9.液控单向阀10.过滤器 11.比例伺……
登录APP查看全文