数控车在加工沟槽时刀路的优化和分析
2020-08-14
林业机械与木工设备 2020年8期
关键词:沟槽
(常州刘国钧高等职业技术学校,江苏 常州 213025)
在数控车沟槽的加工中,使用切槽指令G75进行径向切削时,切削力大、排屑困难、尺寸难以保证,这些问题不及时处理就会对刀具和机床造成损伤。本文主要研究如何在CAXA数控车的基础上修改切槽刀路来改善这些问题[1-3]。
1 传统外圆沟槽的加工刀路分析
1.1 传统沟槽的粗加工原理
沟槽粗加工时使用编程指令G75,其刀路如图1所示。
G75的加工方式是径向切削完一个刀宽的长度,接着退出工件外面,轴向移动一个距离,再进行径向切削直到加工完毕,这是传统的槽加工方法,存在如下问题,首先是第一刀切削,刀具的两个切削刃和刀面都受力,如果槽的位置远离卡盘且切削量大,则刀具负荷过重,磨损加快,工件也会因此而晃动甚至飞出;其次是刀具为径向加工,切屑朝着刀具的加工方向排出,没有空间存放切屑,这会导致切屑缠住刀具和工件表面,损坏刀具和划伤工件表面;最后是G75的加工方式是单向的,刀具磨损不均[4-5]。
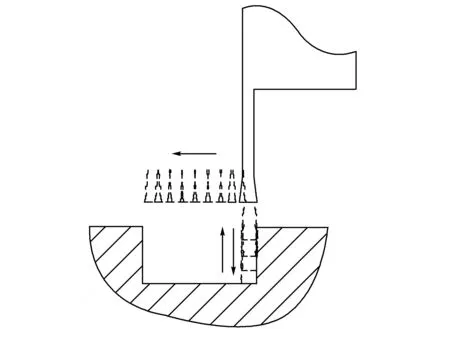
图1 沟槽粗加工刀路
1.2 传统沟槽的精加工原理
沟槽精加工时使用直线插补命令G01,其刀路如图2所示。
使用G01直线插补进行精加工,其加工刀路是先径向加工槽的一个侧面,接着轴向加工槽的底径,最后径向加工槽的另一侧面。这其中存在的问题是最后进行槽的另一侧面加工时,切槽刀是用刀具的侧面加工,该侧面没有主切削刃锋利,而且在切削过程中刀具和工件作相互运动,工件的……
登录APP查看全文