SS316L不锈钢法兰的加工工艺研究
2019-10-21覃涛
科技风 2019年6期
覃涛
摘 要:在SS316L不锈钢法兰的加工过程中,首件试切发现存在一定的问题,如效率低不能批量化,精度不符合标准等。对这些问题的发生原因加以分析,进而采取有效的措施,对专用夹具加以设计,并对加工工艺进行优化,从而解决问题,提高SS316L不锈钢法兰的加工效率和产品合格率。
关键词:SS316L;不锈钢法兰;加工工艺
在两个轴承、设备的连接中,需要使用法兰这一配件,目前管道施工中一种主要的连接方式就是法兰连接,具有承压能力大、拆卸方便等优势。为了对SS316L不锈钢法兰加工工艺进行研究,选取了相应型号减速机的法兰零件。在实际加工当中,发现有不符合图纸要求的地方。基于此分析实际加工当中存在的问题,并优化加工工艺,确保法兰加工质量。
1 SS316L不锈钢法兰的首件试切
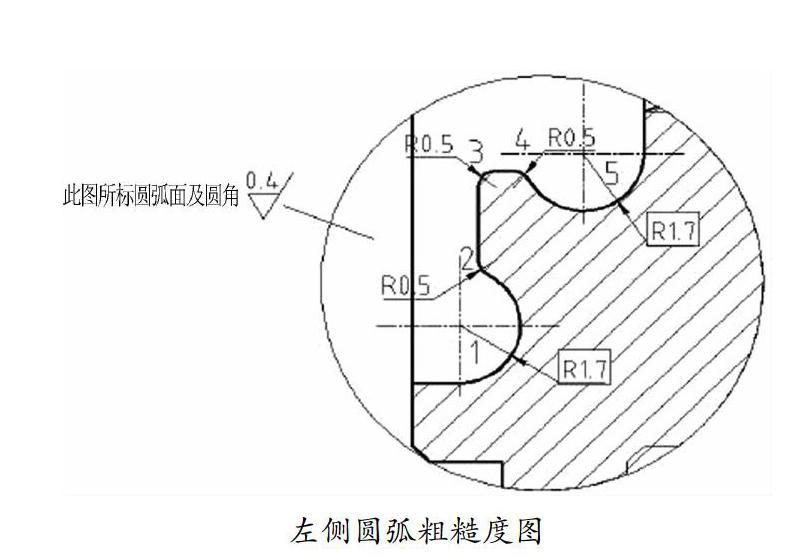
SS316L不锈钢法兰是当前比较常见的一种类型,其中化学成分主要包括钼、镍、铬、硫、磷、锰、硅、碳等。根据加工需求,使用Φ55mm×20mm圆棒料作为毛坯。材料特点是耐高温、耐腐蚀、强度较高、切削加工性能良好,在机械装备中有广泛的应用。法兰加工要素主要包括钻孔、镗孔、铣平面、车外圆等,主要包括铣削、车削等部分。[1]在数控车床,进行右侧Φ52mm、Φ34mm外圆车削,然后进行Φ15.68mm、Φ28.3mm孔加工,Φ33mm外圆加工。通过立式加工中心, 进行R1.7圆弧槽、.4-Φ4.5mm孔 、Φ12.2mm孔、Φ24.0mm孔、以及右侧斜面加工。在首件试切当中,加工中心和数控车床使用的夹具都是三爪卡盘,使用数控车床加工右侧外圆及台阶,然后进行加工左侧外圆及内孔。在使用加工中心三爪卡盘,从右侧外圆位置夹持,进行圆弧沟槽铣削、钻孔加工,然后装夹反面,铣削斜面和孔。……
登录APP查看全文