大螺距矩形螺纹、梯形螺纹及大模数ZA蜗杆 在数控车的加工方法及切削参数的探讨
2019-10-21能徐文向红明胡大成
科技风 2019年6期
能徐文 向红明 胡大成
摘 要:大螺距多头矩形螺纹、梯形螺纹的结构比较复杂,在普通车床上加工大螺距多头螺纹时,存在依靠不同尺寸样板磨成型刀刀具,对操作者技能要求较高,加工精度低,分头的准确性低,从而影响大螺距多头螺纹的表面质量与使用寿命,现浅谈自己实践探索在数控车加工大螺距矩形螺纹、梯形螺纹的加工方法与切削参数,为数控车加工大螺距螺纹提供借鉴。
关键词:大螺距螺纹;数控;切削方法;刀具
目前大螺距矩形螺纹、梯形螺纹都在普通车床上利用成型刀进行加工,分头分别利用小刀架移动与垫块规、脱开挂轮和分度盘,而数控加工大螺距多头矩形螺纹、梯形螺纹能够准确的控制定位与精度、提高工件表面质量和提高切削效率。
1 刀具的选用与加工方法的分析
1.1 刀具选用
经过实践试切,选用切槽刀对大螺距多头矩形螺纹、梯形螺纹进行加工,并对刀杆主后面、副后面分别进行加工,使主后面、副后面加工的角度分别大于齿形角(α)和螺旋升角,保证刀杆主后面、副后面角度对大螺距多头矩形螺纹、梯形螺纹槽的侧面无干涉,保证槽侧面的光洁度。此刀具相比普通的刃磨刀具,第一,在数控加工中,刀片磨损之后,可以随时更换刀片,不存在对刀问题;第二,对刀具的合理利用,降低了企业的加工成本。
1.2 加工方法的分析
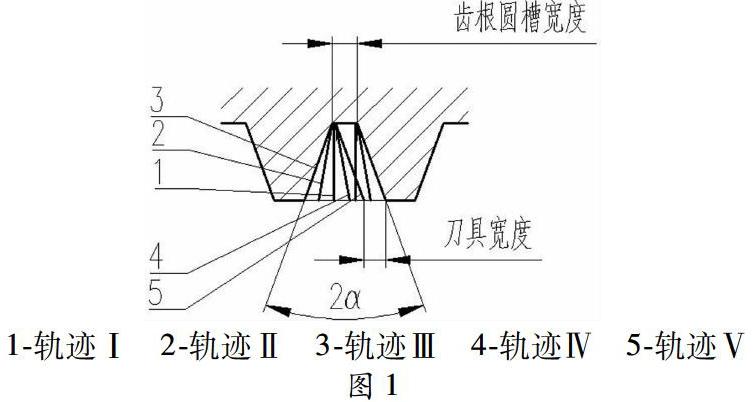
数控车上加工大螺距矩形螺纹、梯形螺纹方法采用交错式径向进刀(如图1所示)。根据……
登录APP查看全文