16MnR+0Cr13不锈钢复合钢板接技术
2019-10-21刘伟
中国化工贸易·下旬刊 2019年10期
刘伟
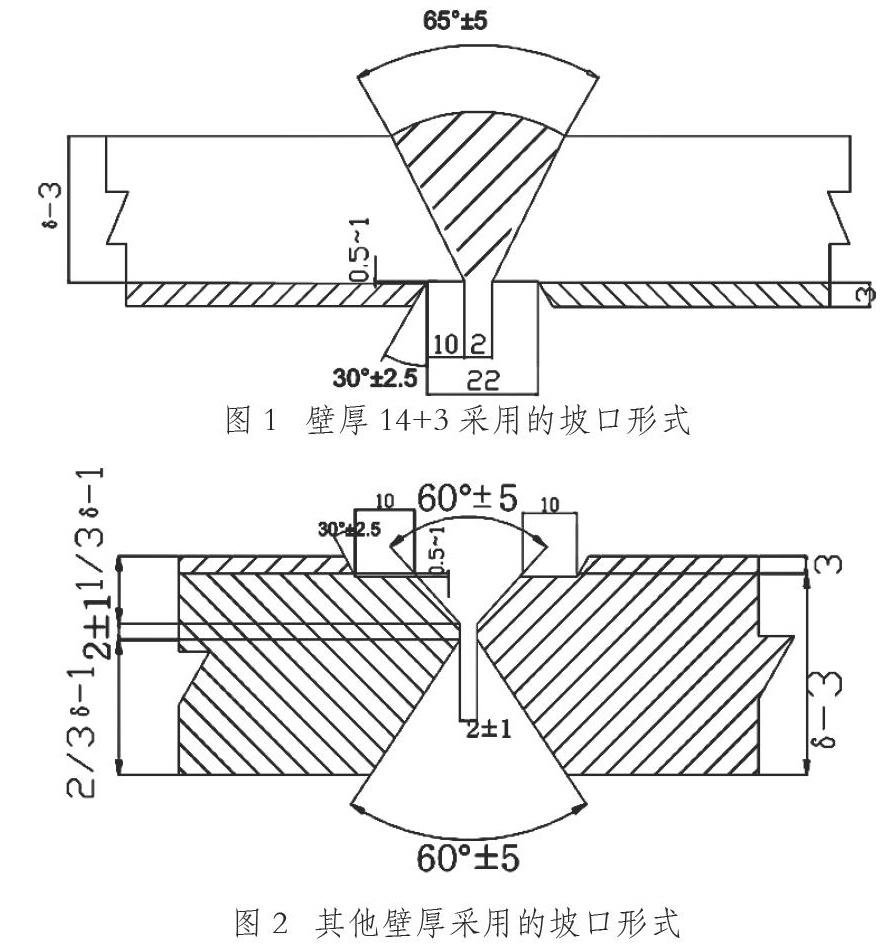
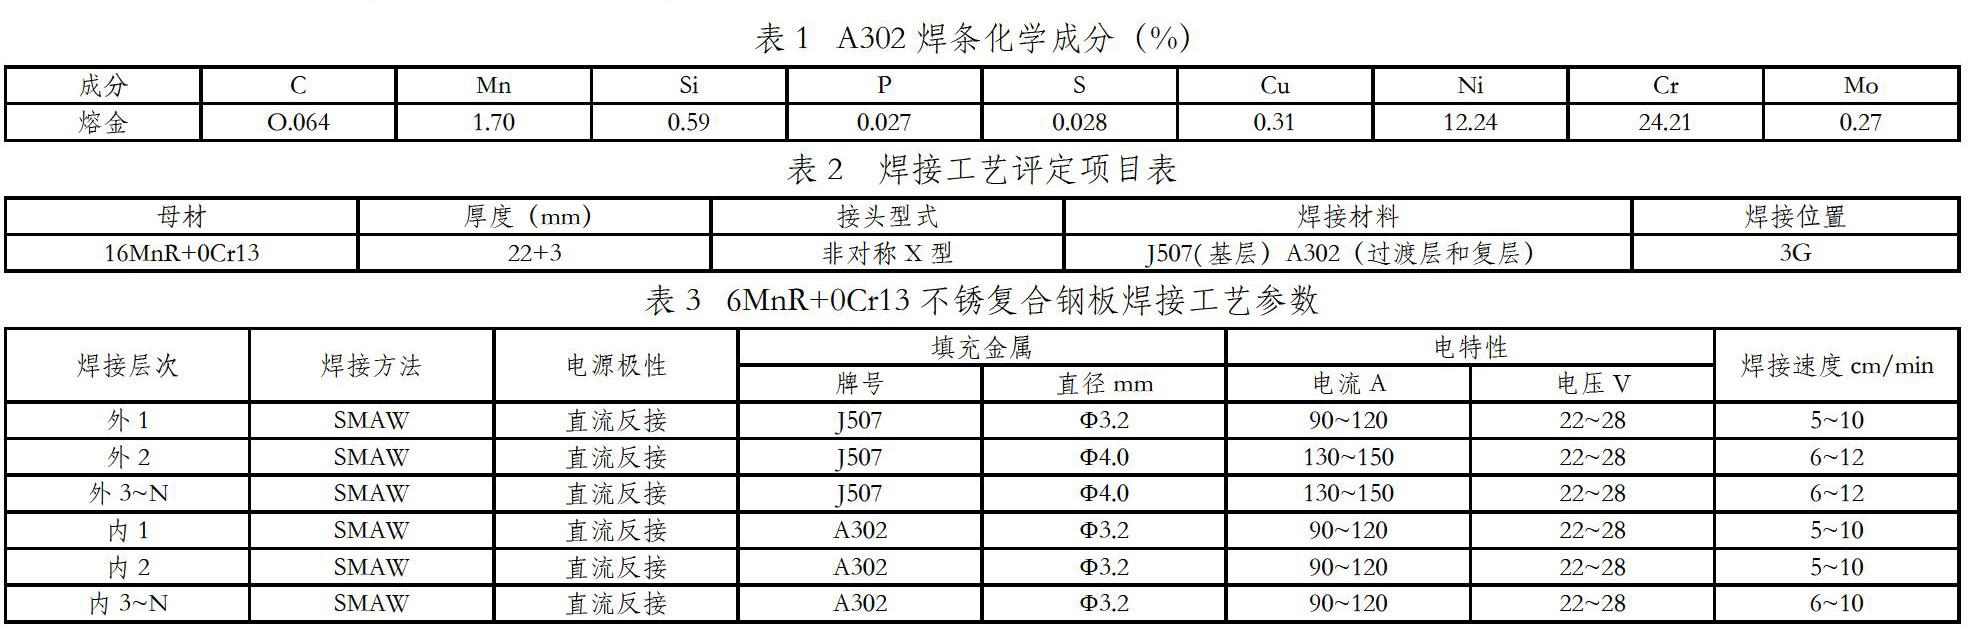
摘 要:针对不锈钢复合钢板16MnR+0Cr13,从焊接性、焊接坡口、焊接材料、焊接技术要求及焊接缺陷等几个方面进行了系统阐述,并结合我公司承担的某化工装置的实际生产总结了不锈钢复合钢板焊接技术、特点。
关键词:不锈钢复合钢板;性能;坡口形式;焊接技术;焊接缺陷
近年来,随着我国石油化工工业的发展,进口原油的含硫量不断增加,原油品质不断下降,为克服含硫原油对设备的腐蚀问题,某些炼油设备的壳体材料选用了复合钢板,其复层不锈钢和工作介质相接触,具有良好的耐腐蚀性能,而强度主要靠基层来保证,降低了综合制造成本。
我公司承担的某化工装置的减压塔采用不锈钢复合钢制造,壳体材质为16MnR+0Cr13,厚度分别为14+3mm、18+3mm、22+3mm、26+3mm、28+3mm。
1 不锈钢复合钢焊接性分析
母材16MnR+0Cr13中16MnR部分为基层,主要为满足设备的强度及刚度要求,0Cr13部分为覆层,厚度为3mm主要满足介质对耐蚀性的要求。母材16MnR+0Cr13焊接时,基层与覆层应分开进行。焊接时分别选用各自适用的焊接材料进行施焊。由于基层和覆层焊接材料存在较大差异,因此稀释作用强烈,使得焊缝中奥氏体形成元素减少,含碳量增多,增大结晶裂纹倾向,焊接熔合区出现马氏体组织而导致硬度和脆性增加,同时由于基层和覆层含铬量差别较大,促使碳向覆层迁移扩散,在16MnR与0Cr13的交界处形成增碳层和脱碳层,加速熔合区脆化和另一侧热影响区软化。因此不锈钢复合钢焊接时必须防止产生脆硬马氏体,保证其力学性能,复层焊缝必须保证焊缝的合金成分,确保其耐腐蚀性能。……
登录APP查看全文