控制活塞销孔轴线与裙部轴线垂直度误差的工艺改进
2019-10-21王路斌赖泽启郭景斌冀海月毕浩然刘善林黄斌
王路斌 赖泽启 郭景斌 冀海月 毕浩然 刘善林 黄斌


摘 要:通过对内燃机活塞加工工艺流程以及活塞销孔轴线与裙部轴线垂直度误差的分析,提出了设置活塞顶部圆环面工艺基准,来有效降低活塞销孔轴线与裙部轴线垂直度误差的工艺方案。
关键词:工艺改进;误差削减;基准;尺寸链
中图分类号:TK45 文献标识码:A 文章编号:1671-7988(2019)12-145-03
Abstract: Based on the analysis of the piston machining process of internal combustion engine and the verticality error between the axis of piston pin hole and the axis of the skirt, a process plan for effectively reducing the verticality error between the axis of piston pin hole and the axis of the skirt by setting the technical datum of the torus on the top of the piston is put forward.
Keywords: Process improvement; error reduction; datum; dimension chain
前言
活塞销孔轴线与裙部轴线垂直度误差是活塞机械加工中一项比较重要且难以控制的位置误差,该项误差超差是影响活塞机械加工合格品率的主要原因之一。
1986年,刘永利[1]通过对垂直度误差的测量方法进行了一定的总结,并在之后做了较为完善的测量误差分析,将误差总结为基准要素误差、被测要素误差、测量器具误差。1998年,徐宗道[2]设计了活塞销孔轴线对裙部轴线的垂直度检具,该检具具有量值反映准确、直观、测量精度高且不受裙部外圆曲线、鼓形、锥形形状的限制等优点。2000年,林晓华[3]对铝活塞销孔轴线对裙部的垂直度测试方法进行了一定的改进。利用销孔轴线和裙部轴线对底面的平行度减小了误差。
1 活塞加工工艺流程以及活塞销孔轴线与裙部轴线垂直度误差的分析
1.1 活塞加工的误差分析及计算
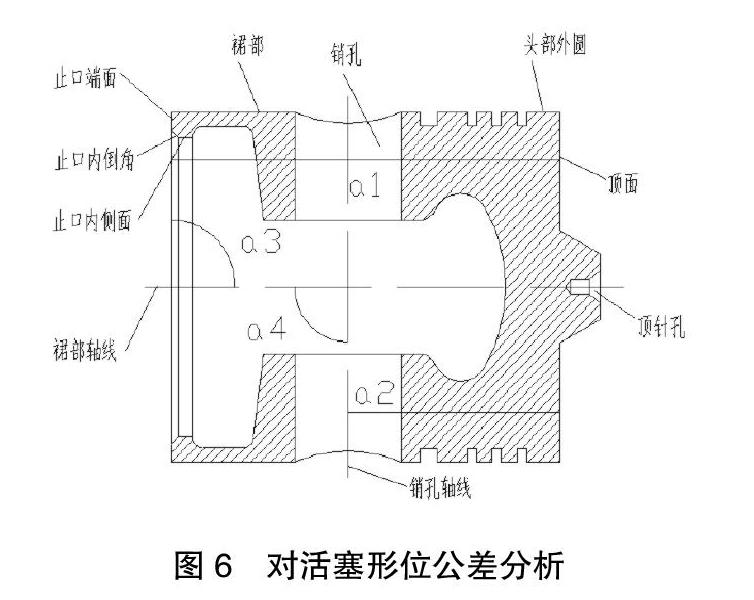
常见的活塞加工中销孔轴线与裙部轴线垂直度误差来源主要有四种:多次装夹误差、定位基准转换误差、顶针与底部倒角同轴度误差、测量基准与加工基准转换误差。
在常用的铝活塞机械加工工艺中,加工基准主要有(见图2):止口端面,止口内倒角,止口内侧面,顶针孔。……
