16MnR钢埋弧焊终端裂纹的成因及防止措施
2019-10-21徐慧波
中文信息 2019年10期


摘 要:针对16MnR钢制压力容器筒体纵焊缝自动埋弧焊时焊缝终端易形成裂纹的问题,分析其产生原因,并采用改进熄弧板等措施,最终取得了防止裂纹的满意效果。
关键词:16MnR钢 埋弧焊 裂纹 熄弧板
中图分类号:TG40文献标识码:A文章编号:1003-9082(2019)10-0228-02
前言
16MnR钢是一种具有较高强度和韧性以及良好焊接性的低合金钢,目前被广泛应用于压力容器、船体、锅炉等焊接结构的制造。其中压力容器筒体的主对接焊缝主要采用自动埋弧焊这种效率高、劳动条件相对较好的焊接方法。但在对中板(δ≥20mm)16MnR钢制压力容器的焊接过程中发现其筒体纵焊缝终端经常出现较短的裂纹,对此一直没能有一个较好的解决办法,只能通过返修来解决,甚至因几次返修不合格而只能报废,延长了产品的生产周期,增加了产品的制造成本。所以,分析此裂纹的形成原因并寻求出相应措施具有十分现实的意义。
一、裂纹特点
1.裂纹所处位置及形状
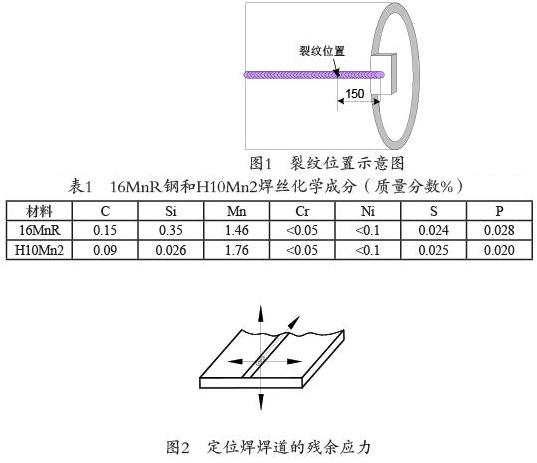
裂纹位于筒体纵缝的末端,在进行焊缝返修时发现,该裂纹位于第一道焊缝的根部,有时也扩展到焊缝的表面。从X射线底片上观察,一般出现在靠近熄弧板的焊缝终端0~150mm范围内,较细、呈浅黑色且长度较短,位置如图1所示。
2.裂纹的影响因素
随着母材板厚增加,焊缝终端产生裂纹的几率增大;在其它焊接规范参数一定的情况下,焊接电流越大,焊接速度越小,产生裂纹的几率也越大。且在焊接其它低合金钢(δ≥20mm)时,也发现有类似现象。
二、终端裂纹产生原因分析
登录APP查看全文