张力对冷轧板带轧机横向刚度影响的研究★
2019-09-21何宗霖
山西冶金 2019年3期
关键词:影响
何宗霖
(山西工程职业技术学院机械工程系, 山西 太原 030009)
对于板带材复杂板形往往无法简单用板凸度来描述,比如:四分之一边浪、中浪和边浪的复合浪等。对于此,本文提出冷轧板带轧机横向刚度理论,可以充分描述板带板凸度抵抗因轧辊辊形导致的轧制力波动的能力。
影响板带轧机轧辊横向刚度的因素有三:轧辊、工艺、板带材。轧辊主要是指辊身直径;工艺主要是指前后张力及压下率;板带材主要指宽度、屈服极限等。本文主要研究工艺(及前后张力)对横向刚度的影响。
1 横向刚度
轧制板带过程中,轧辊会因轧制力的作用而产生弯曲挠度。而横向厚度差是由于轧辊的挠度,改变了初始辊缝的曲线,导致厚度在轧件宽度方向上分布不均。
板带轧机的横向刚度指板带在轧辊出口处凸度变化所对应的轧制力增量[1],即:

式中:KC为横向刚度;ΔP为轧制力波动值;ΔC为出口板带凸度波动值。
一般情况下,ΔP与ΔC的关系成非线性关系,但如果轧制力正常波动,则可近似地认为ΔP和ΔC呈线性关系[2],即:
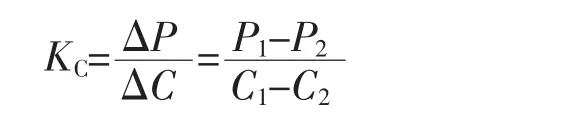
式中:P1、P2为正常波动的轧制力;C1、C2为 P1、P2与相对应的板凸度。
为研究出口板带宽度上局部的横向刚度,将板带横断面按照图1的方式进行区域均匀划分,则横向刚度表达式为:
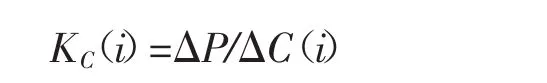
式中:KC(i)为第i个区域的横向刚度;ΔC(i)为第i个区域对应的凸度波动值。
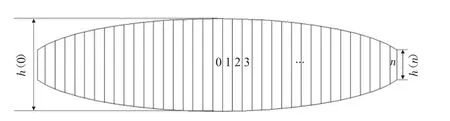
图1 轧件断面区域划分
2 实验研究
2.1 实验设备
实验用四辊冷轧板带轧机[3]如图2所示,通过电动压下装置将轧制力传递到上支撑辊,再由上支撑辊对工作辊产生向下的轧制力,并作用到变形板带上。……
登录APP查看全文
