控制扇形板氮化变形探讨
2019-05-21江洲
时代农机 2019年3期
江 洲
(常州宝菱重工机械有限公司,江苏 常州 213019)
零件在氮化过程中变形是一个复杂的问题,特别是薄壁类、细长零件,氮化变形是更难控制。扇形板作为开卷卷取卷筒结构的重要零件,结构复杂,对尺寸及配合的形位公差要求严格。扇形板外圆为提高耐磨性,氮化是其常用的处理方式。由于扇形板对各斜面啮合的面积及平行度要求极高,而且氮化后不能研磨,控制氮化变形变得更为重要。下面就氮化扇形板的工艺及工装控制变形方面进行简单介绍。
1 氮化扇形板加工工艺
针对图1所示扇形板,圆弧处厚度仅30mm,长约2100mm。对加工单位,控制机加工内应力是控制氮化变形的措施之一。下面简单介绍此扇形板的工艺及减少机加工应力措施:
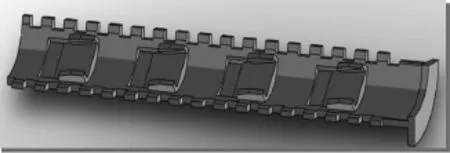
图1
①粗加工,单边余8 mm。
②探伤后后调质处理。
③划线,确认弯曲变形量,保证加工余量。
④半精加工,注意考虑扇形板除应力变形,内腔基准面及装配配合面单边余3 mm;注意装配时不配合面直接加工成品,并加工时使用切削液。
⑤送氮化厂家除应力,利用专业氮化厂家经验,更多去除机加工内应力,注意垂直悬挂。
⑥精铣各配个斜面及T型槽成,注意松压板,保证斜面落差及平行度。
⑦与装配,研磨,保证扇形板斜面接触面。
⑧车磨扇形板外圆弧,制定精加工车磨参数,如车床 Vc=25 m/min,ap=0.5 mm,f=0.35 mm/r。
⑨氮化,注意装在氮化工装上一起进氮化炉。
2 氮化扇形板氮化工装
经过前面实践,此种扇形板在未使用氮化工装时,第一次氮化后外圆弧变形量达0.7 mm,完全无法满足装配及使用要求,经过第二次、第三次氮化后变形量在0.2~0.3 mm。……
登录APP查看全文