加热炉二级优化控制系统研究与开发
2018-11-29蒋国强张宝华陈建洲苏福永
冶金动力 2018年12期
蒋国强,张宝华,陈建洲,苏福永
(1.宝钢特钢韶关有限公司特轧厂,广东韶关 512123;2.北京科技大学能源与环境工程学院热科学与能源工程系,北京100083)
引言
连续加热炉是热轧生产中的重要加热设备,也是冶金生产中的耗能大户[1,2]。近年来,随着能源形势日益紧迫、轧钢生产工艺的精准化要求不断提高,对加热炉的优化控制水平也提出了更高的要求。作为典型的冶金热过程系统,加热炉模型与控制的研究有着重要的理论和现实意义[3-5]。
本文以宝钢特钢韶关有限公司大棒1#加热炉为研究对象,通过建立炉内钢坯加热过程数学模型,开发加热炉二级优化控制系统,实现大棒1#加热炉的优化控制。
1 钢坯加热过程数学模型
钢坯加热过程数学模型直接提供了钢坯在加热炉内的温度分布,所以它是加热炉实施优化控制的重要基础,钢坯加热过程数学模型基本假设如下:
(1)只考虑钢坯在厚度、宽度方向的传热;
(2)钢坯在加热炉内匀速运动;
(3)忽略钢坯与轨梁之间的接触热阻;
(4)忽略表面氧化铁皮对传热过程的影响。
依据热传导的基本方程和具体的控制对象,钢坯升温过程控制方程如下:
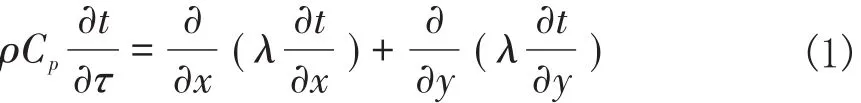
边界条件:
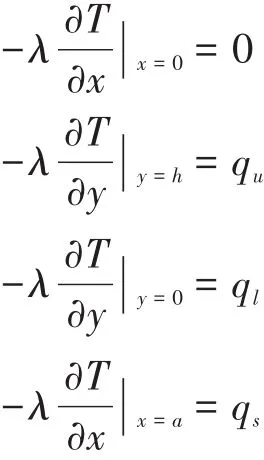
初始条件:
t(i,j)|T=0=t0
式中:λ—钢坯导热系数,W/(m.℃);
ρ—钢坯密度,kg/m3;
医院科研经费支出的内部控制,首先应完善各管理系统,以制度建设为基础,综合运用预算控制、加强资产管理、完善信息共享等内部控制方法,加强科研项目经费的全过程管理。
t—钢坯温度,℃;
Cp—钢坯比热,J/(kg.℃ );
t0—钢坯初始温度,℃;
qu、ql、qs—钢坯上表面、下表面、侧面的热流密度,W/(m2)。……
登录APP查看全文
