基于加工中心的线镗工艺研究与应用
2018-11-11周伙英马小娟
机械工程师 2018年11期
周伙英, 马小娟
(1.一汽海马汽车有限公司,海口570216;2.海南大学,海口 570228)
0 引言
曲轴孔的作用主要是支撑曲轴,传递从曲轴柄传来的转矩并通过法兰输出,同时吸收活塞运动过程中产生的轴向和侧向力[1]。由于曲轴孔的加工质量对发动机的工作性能具有极其重大的影响,所以对发动机曲轴孔工艺的要求一般比较严格,包括直径、位置度、圆度、同轴度、各档曲轴孔中心的直线度及表面粗糙度等[2]。为了满足这些要求苛刻的工艺指标,精加工一般采用专机线镗或铰珩两种加工方式[3-4]。为了降低投资,实现三、四缸发动机的共线生产,海马某型号缸体曲轴孔精加工取消了铰珩,采用加工中心线镗加工工艺,实现机床内机械手自动调刀,质量得到可靠的保证。该曲轴孔整个加工工艺流程为:半圆孔粗加工→瓦盖合装后的两次半精加工→精加工,所有工序都在加工中心上完成。
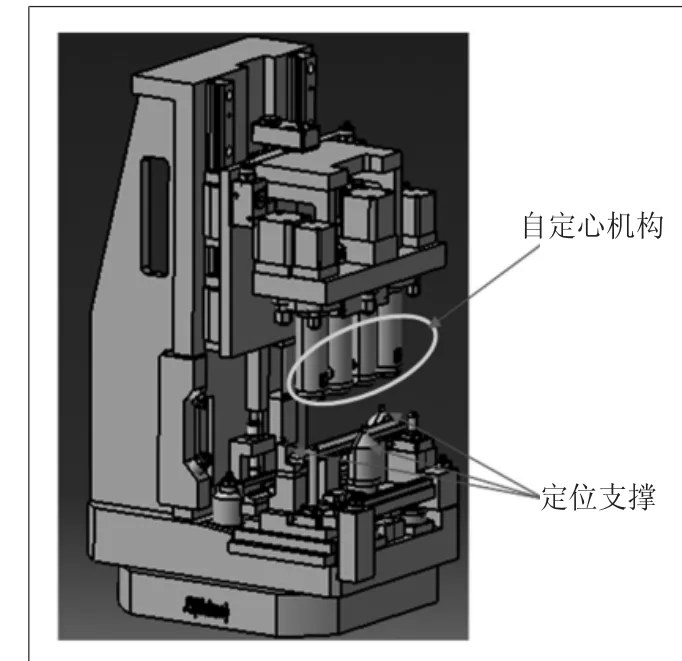
图1 曲轴孔粗加工夹具
1 曲轴孔粗加工
1.1 曲轴孔粗加工夹具
曲轴孔粗加工夹具如图1所示,本工序选择缸体瓦盖结合面和缸孔来定位,以保证缸孔的加工余量均匀及缸孔与结合面的垂直度。工件进入夹具后,导轨下降,缸体瓦盖结合面落在定位支撑上,而后自定心结构下降到指定位置,通过四个缸孔定位,自定心结构定位后中心在同一直线上。定位完成后,油缸开始动作并压紧缸体。若缸体定位气密检测通过,机床便开始运行加工程序;若气密检测报警,则需重定位夹紧。
1.2 曲轴孔粗加工刀具
曲轴孔粗镗刀如图2所示,刀片分为3组,每组3片,粗加工后曲轴孔留下单边0.85 mm的余量。……
登录APP查看全文
