薄壁深腔铝合金零件的铣削加工参数研究
2018-11-08王延飞孙光举牛雪平
海峡科技与产业 2018年5期
王延飞 孙光举 牛雪平
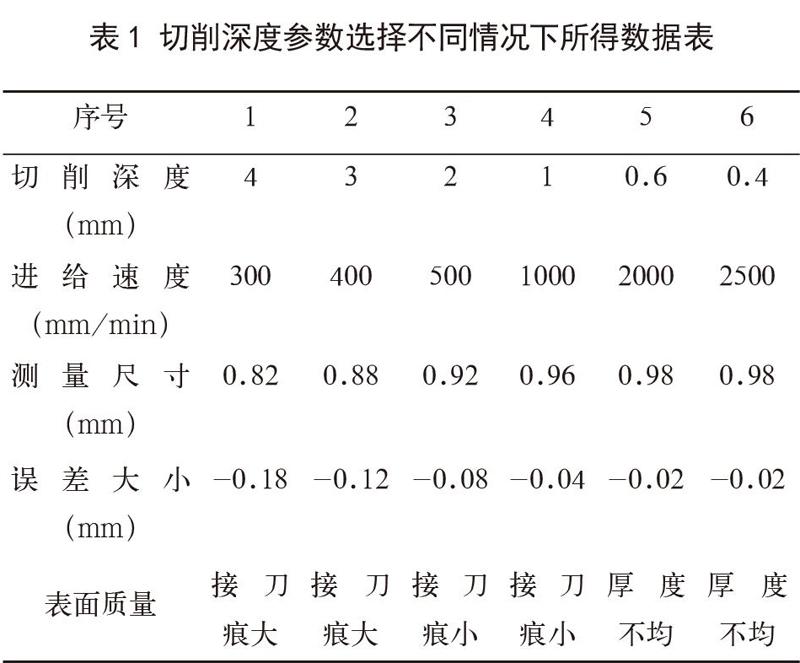
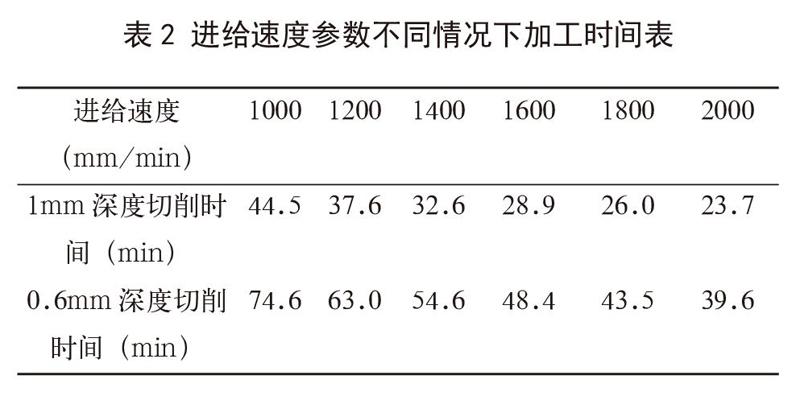
摘要:在零件加工的过程中,需要对薄壁深腔铝合金零件的铣削加工参数进行确定,所以笔者进行切削的深度与误差之间单因素实验,通过实验结果找出两者之间的关系。实验之后发现,铣削深度的降低会导致切削尺寸误差的减小。但是如果加大进给速度,则会造成零件形状误差变大。所以笔者根据各项数据之間的关系,计算出最合理的切削深度与进给速度的相关参数,以此促进铣削加工的质量水平的提升。
关键词:薄壁深腔;铝合金零件;铣削加工;参数选择
所谓的薄壁深腔零件指的是壁厚约为1.2mm,深度大于40mm,宽度超过50mm,长度在80mm以上的通腔零件。在进行薄壁件制造时,通常采用铝合金为原料,因为其具有密度小、强度大以及具备较好的抗腐蚀性等,尤其在进行航空薄壁结构件的制造中使用较多。但是由于薄壁件特殊的要求,存在一定的加工难度,在制造加工时容易产生零件变形问题。所以一直是制造企业面临的难题之一。本文结合某企业生产实际进行阐述,该企业在生产一种铝合金零件时,因为产品内壁较宽而且较薄,所以容易产生质量问题,譬如薄壁变形、产品实际与设计参数尺寸误差较大、产品表面不够平滑进而导致制造加工质量低下。这些问题导致产品不合格,不仅造成较大的损失,还严重影响企业生产效率。
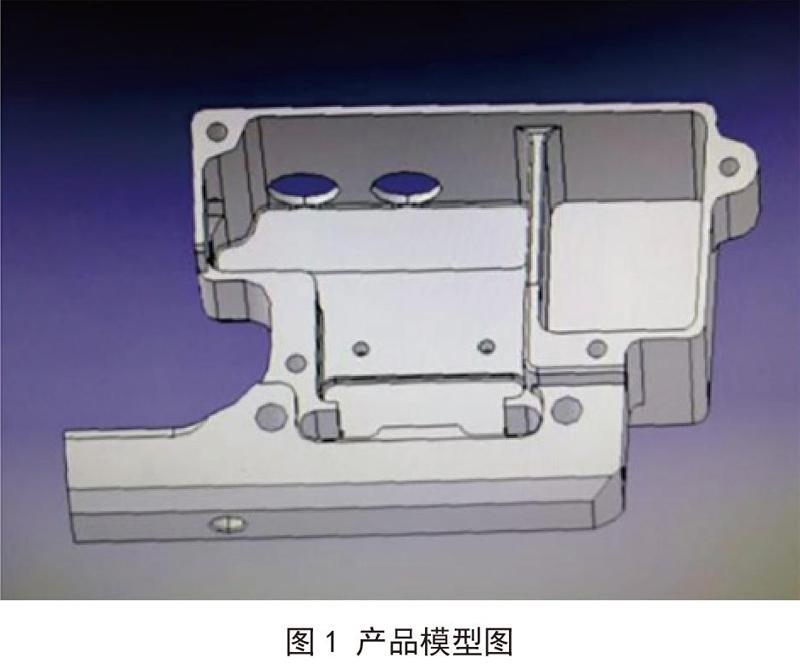
图1是铝合金零件的模型图,该产品属于不规则图形,由多个内壁与钻孔组成,而且其中一内壁还需挖去两圆形。……
登录APP查看全文