基于提升GDXⅡ包装机玻璃纸外观质量的改进设计
2018-10-13杨潇
机械工程师 2018年10期
杨潇
(云南烟草机械有限责任公司,昆明 650106)
0 引言
GDXⅡ包装机的包装过程中,玻璃纸包装是整个包装工艺流程中的重要环节。在玻璃纸包装过程中多次出现玻璃纸翻边的问题,严重影响其外观质量。据统计,每生产1000包烟就有3包烟存在外观质量问题。翻边问题模拟图如图1所示。

图1 玻璃纸翻边问题模拟
1 要因分析
针对玻璃纸翻边这一外观质量问题,关键是找出造成玻璃纸翻边的末端原因。玻璃纸在包装过程中有翻边现象,主要有两条原因造成:一是搭口中心不在理想位置,烙铁熨烫不均匀,从而造成玻璃纸翻边;二是搭口处超出烙铁的熨烫范围,搭口处没有得到有效完全的熨烫,同样也会造成玻璃纸翻边。

图2 烟包搭口尺寸模拟图
通过现场调查确认,烟包搭口的位置及烙铁的位置,均在允许范围内,不存在调整不当的问题。而烟包搭口尺寸为14 mm,而其烙铁的宽度为12 mm,说明有2 mm宽度的玻璃纸得不到烙铁的有效熨烫,翻边现象在所难免,如图2所示。因此,导致搭口尺寸过长,超出烙铁的熨烫范围,搭口处没有得到完全有效的熨烫是造成玻璃纸翻边的根本原因。
2 对策制定
从原理出发,降低送纸辊的角速度或者减短送纸辊的半径都可以降低其线速度,从而实现减短玻璃纸的目的,如图3所示。
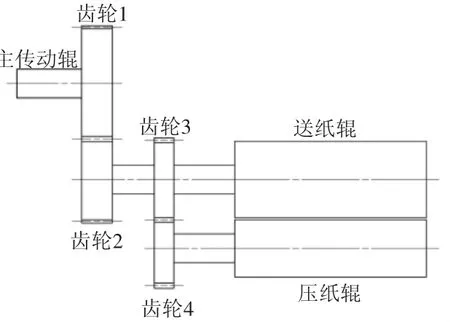
图3 送纸辊工作原理图
若要降低其角速度,可以通过减小其齿轮2和齿轮1的传动比来实现;若要减小送纸辊直径,虽然可以改变其线速度,从而减短玻璃纸的长度,但同时带来的问题是,要保证对辊间的间隙不变,必然要增大压纸辊的直径,又受到安装空间的限制,难以配凑出满意的中心距。……
登录APP查看全文
