复杂舵机壳体功能孔高效加工技术研究
2018-10-10强俊花
机械制造 2018年7期
关键词:功能
□ 强俊花 □ 袁 甲
中国航空工业集团公司西安飞行自动控制研究所 西安 710065
航空液压舵机壳体是飞行控制系统中的关键零件,对产品的总体功能和成本起至关重要的作用[1-2]。这类零件采用覆盖式最小包络设计,外形为复杂非对称弧形,内部结构复杂,孔系繁多,尺寸精度要求高。舵机壳体上用于安装阀类零件的孔通常称为功能孔。为满足密封性能,对功能孔的尺寸、形状,以及表面质量均有较严格的要求,功能孔的加工质量也直接影响舵机产品的性能及使用寿命[3-4]。
随着新一代战机的发展,航空液压壳体类零件呈现出薄壁化和大型化,结构趋于复杂化和整体化[5-8]。舵机壳体上的功能孔逐步向大长径比、盲孔转变,给加工制造带来前所未有的挑战。
1 功能孔结构
复杂舵机壳体功能孔结构如图1所示。某舵机壳体功能孔中设计有16处环槽,这些环槽在功能孔中起到沟通油路的作用。环槽两侧倒角在装配过程中对密封胶圈进行压缩,使其顺利通过环槽,并保证在装配过程中不会损伤胶圈。
图2所示为复杂舵机壳体功能孔加工要求,舵机壳体材料为7050铝合金。由图2可见,功能孔采用盲孔设计形式,φ17.5+0.0250mm有效深度为242.3 mm,孔壁表面粗糙度Ra=0.8 μm。孔长径比约为14∶1,若计入孔口干涉部分,加工刀具的长径比可达15.6∶1,属于深长盲孔的加工范畴,原来没有相关的加工经验。
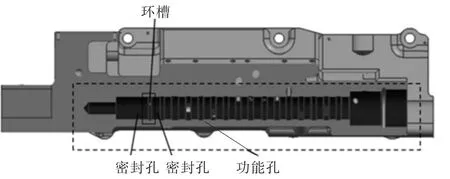
▲图1 功能孔结构
功能孔内环槽的局部放大图如图3所示。由图3可见,环槽内径与功能孔内径的半径差为1 mm,且要求环槽两侧倒斜角45°,表面粗糙度Ra=1.6 μm,倒圆角R0.2 mm抛光。……
登录APP查看全文
