SWRH82B盘条对焊缺陷分析
2018-09-10赵学刚刘学森
天津冶金 2018年4期
关键词:焊缝
赵学刚,张 楠,刘学森
(天津钢铁集团有限公司,天津300301)
0 引言
高碳钢盘条在预应力钢丝、钢绞线生产过程中,通过电阻对焊的方式将不同卷盘条焊接在一起,以保证连续生产。钢绞线生产时,盘条要经过80%以上的大变形量拉拔冷加工处理,对盘条的组织性能提出了较高的要求。如果焊接过程中各环节处理不当,盘条在后续拉拔过程中将会在焊接接头处发生断裂,若重新焊接,既会增加工人劳动强度,又降低了生产效率,提高了生产成本[1-2],因此,对焊接常见的缺陷进行分析十分必要。本文以生产过程中的焊接接头包括失效断裂接头、顶锻对焊焊接接头、焊后热处理接头为研究对象,分析了焊接工艺、焊接过程中的非正常情况及焊接金相组织等,找出引起焊接接头断裂的原因,并提出了一些改进措施和建议,为改进焊接接头质量提供充足的理论依据。
1 试验材料和方法
采用同一炉次生产的规格Φ12.5 mm的SWRH82B盘条为焊接原料,其成分如表1所示,抗拉强度为1 180 MPa,断面收缩率为34%。
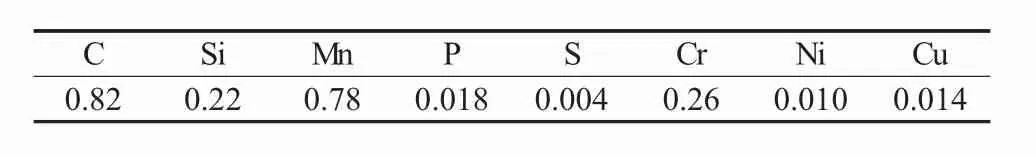
表1 SWRH82B盘条化学成分 wt/%
钢绞线生产过程中焊接工艺流程主要包括:盘条端头处理→顶锻对焊→焊花打磨→焊后热处理。有文献指出多次焊后热处理对焊接接头有益[3-4],本文进行了一次热处理和二次热处理试验。热处理工艺分别为:850℃保温60 s后空冷的一次热处理;850℃保温60 s后空冷降温至300℃后,再次升温至700℃保温40 s后空冷的二次热处理。
对该炉次盘条拉拔生产进行现场跟踪,观察其焊接过程,收集焊接接头失效断口,制备顶锻对焊试样、一次热处理试样、二次热处理试样。……
登录APP查看全文
