管坯弯曲用铝芯棒的铸造工艺
2018-08-23郭旭耿保华
金属加工(热加工) 2018年8期
关键词:工艺
■ 郭旭,耿保华

扫码了解更多
一、铝芯棒结构
图1为管坯在压力机作用下弯曲的示意,其中蓝色为铝芯棒,黄色为要弯曲的管坯,铝芯棒在管坯内部起到支撑管坯不被压扁的作用,受力弯曲后保证管坯弯曲弧段的圆度满足要求。
我公司的管坯经过计算得出支撑所用材质最合适的屈服强度应在130MPa左右,考虑其所要求的力学性能及后期熔出的可操作性,故选择铝合金作为管坯弯曲所用低熔点合金支撑材料。
弯曲后,铝芯棒与管坯入炉在高于铝合金熔点温度下保温一定时间,使铝芯棒熔出管坯,如图2所示。
管坯弯曲用铝芯棒结构(见图3)设计要求:直径753mm,长5000mm,净重5950kg,材质ZL101,表面无砂眼及气孔等表面缺陷。
二、铸造工艺

图1 为管坯在压力机作用下弯曲
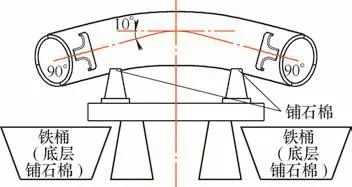
图 2

图3 铝芯棒结构
由于此铝合金产品尺寸较大,超出我厂一次提供的最大铝液量,所以不满足一次浇注成形条件,只能分多次浇注成形。另外,从产品质量出发,单次成形壁厚过大,极易在内部产生缩孔、缩松等铸造缺陷,影响使用性能。综合各方面因素,该铝芯棒分三次浇注成形,先浇注内层,随后再一层包裹一层达到铸造工艺要求尺寸。
确定铝芯棒的铸造方法为树脂砂型铸造,周身加工量20mm,采取立式铸造工艺,阶梯式浇注系统。
1. 铸出芯棒Ⅰ
(1)铸出φ3 2 0 m m×5400mm芯棒Ⅰ,采用2000mm×2000mm 砂箱,底箱舂树脂砂平面,底平面采取加固措施,放φ25mm钢筋芯骨。
(2)在底箱上放对半的内腔φ3 2 0 m m树脂砂芯,每层高900mm,共6层,冒口高360mm;每摆放整齐好一层树脂砂芯,周围放粘土砂舂实,以防跑火。……
登录APP查看全文
