如何解决薄壁零件车削加工中的变形
2018-08-12秦维刚
商情 2018年36期
关键词:变形
秦维刚

【摘要】随着现代制造技术的发展,机械加工产品的尺寸精度、位置精度越来越高,对成本的控制也越来越严格,工业产品的设计也朝着更轻更薄的方向发展。薄壁零件的加工因其刚性差、变形大、同时还容易产生切削加工振動,使其加工质量难以保证,很容易产生批量报废。
【关键词】薄壁零件 变形 机械加工 精度
薄壁零件在车削加工是很常见的种类,因其刚性差、受夹紧力和热变形大、如果切削参数选择不合理还容易产生振动,加工尺寸精度和位置精度都不易保证,正确的装夹方式和合理的切削参数是减小薄壁零件加工变形的有效方法。
一、薄壁零件的装夹方式
1.径向夹紧变轴向夹紧
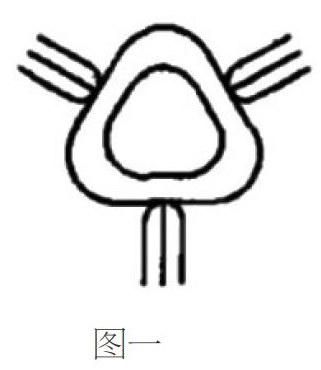
在车削加工中通常使用三爪卡盘夹持工件,
为三点径向夹紧。夹紧后工件非常容易产生三角形,
产生报废。如图一。
在工件形状准许的情况下如果使用轴向夹紧,此时夹紧力的方向与切削力的方向一致,径向受力很小,而且轴向夹紧为面接触,能以较小的夹紧力起到较大的夹紧作用,能大大减少工件的夹紧力变形。通常使用的轴向夹紧方式有短圆柱芯轴配合扇形顶尖和长圆柱芯轴配合螺纹垫圈方式,如图二、图三。
2.改变夹具形状分散受力点
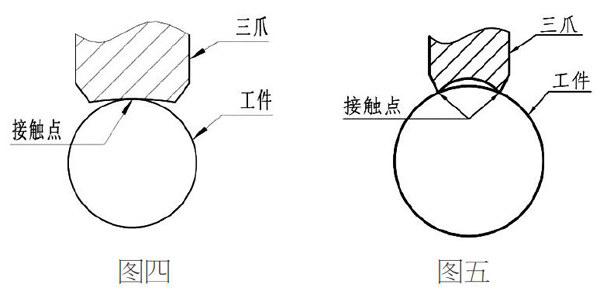
当工件壁厚比例不是很大的情况下,可以采用增大工件受力面积分散受力的方式进行夹紧,如使用扇形软爪、开口套等辅助夹具。在制作扇形软爪时,其扇形软爪内圈直径应和被加持工件表面直径相当,如果软爪内圈直径过大会产生三点受力的现象,如图四,而软爪内圈直径过小会产生六点受力的现象,如图五。……
登录APP查看全文