超大型卷筒制造工艺技术
2018-05-09闫军
四川水力发电 2018年2期
闫 军
(中国水利水电夹江水工机械有限公司,四川 夹江 416100)
1 慨 述
在水电工程起重设备中,卷筒装置的制造加工是卷扬式启闭机和升船机等大型机械设备制造中最为重要和关键的部件。在这些大型机械设备中,卷筒为超大型结构,通常采用的均为焊接结构,卷筒直径尺寸大,钢板厚度厚,重量重,焊接工作量大且焊缝质量要求高,卷筒卷制精度高。例如乌江构皮滩水电站500 t升船机主起升卷筒名义直径为4 600 mm,加工后壁厚达到127 mm,单件卷筒重量达102 t。因此,超大型卷筒的成型、焊接及加工工艺技术是解决卷筒装置制造的关键技术所在。部分水电工程设备超大型卷筒主要参数见表1。
2 主要制造工艺技术
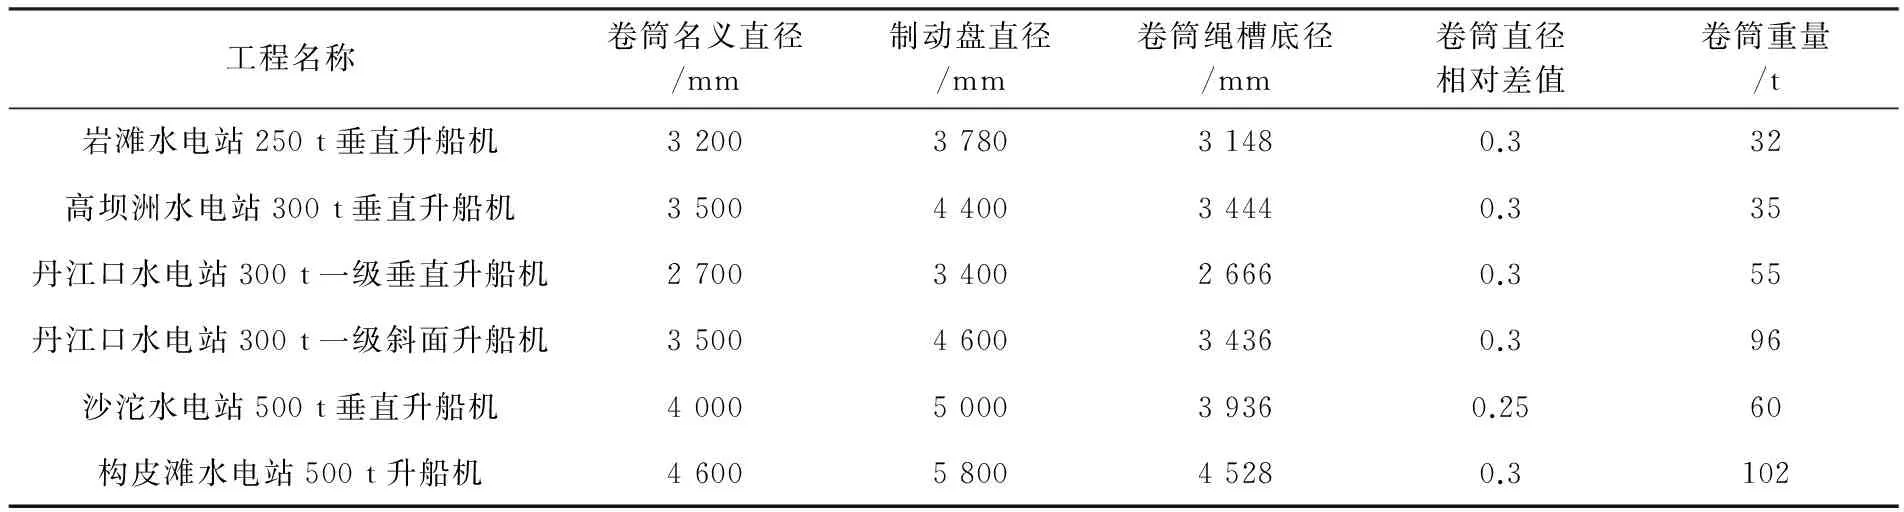
表1 部分水电工程设备超大型卷筒主要参数表
卷筒制造采用的主要工艺流程见图1。
2.1 工艺技术准备
(1)卷筒体机加工余量的确定。
卷筒体钢板在采购前首先应确定机加工余量。机加工余量主要是指卷筒体壁厚的机加工余量。大型卷筒体壁厚通常为60~120 mm,材质一般为 Q345B,机加工余量的选择应根据制造水平及技术要求等因素综合进行考虑,按照卷筒卷制成型后的筒体毛坯尺寸及形状误差,预留出适当的加工余量。综合各方面因素进行分析和经验总结得知大型卷筒体壁厚一般预留 8 mm的加工余量。
(2)卷筒体分节方案的确定。
卷筒体的长度通常大于3 m。由于卷筒体钢板较厚,受钢厂轧制及卷板机能力的限制,一般情况下需将筒体分成2节或多节卷成筒体后进行筒体对接。……
登录APP查看全文
