1000 MW 火电机组空冷凝汽器焊接技术
2018-05-03陈全云
电焊机 2018年4期
王 进,陈全云
(宁夏电力建设工程公司,宁夏银川750001)
0 前言
华电宁夏灵武电厂(2×1 000 MW)工程为直接空冷机组,其空冷凝汽器系统由中国电力工程顾问集团科技开发股份有限公司设计,哈尔滨空调股份有限公司提供空冷凝汽器系统的设备。在空冷发电机组中,真空系统庞大,整个空冷岛、排汽装置、排汽管道以及附属的各种管道全部为真空区域,因此机组的真空尤为重要。在整个空冷系统的安装过程中,焊接质量的好坏和严密性试验指标直接影响到机组运行时的真空值,从而影响机组的经济性[1]。
1 空冷系统主要的焊接工作量
空冷系统焊接工作量包括:空冷排汽管道焊接、空冷蒸汽分配管焊接、蒸汽分配管与管束间的连接焊缝、管束间的连接焊缝、管束下集箱的焊缝、凝结水管道焊接和抽真空管道的焊接等,如表1所示[2]。
2 焊接施工的特点和难点
空冷凝汽器焊接质量的优劣直接影响机组真空系统的形成,结合现场施工实际,其焊接施工的难点和特点有:
(1)排汽管道的焊口直径达7 640mm,管壁厚度20mm,焊接应力和变形大,焊接工作量大,施工难度大。其安装大部分在高空组对、焊接,质量控制非常困难,如图1、图2所示[2-5]。
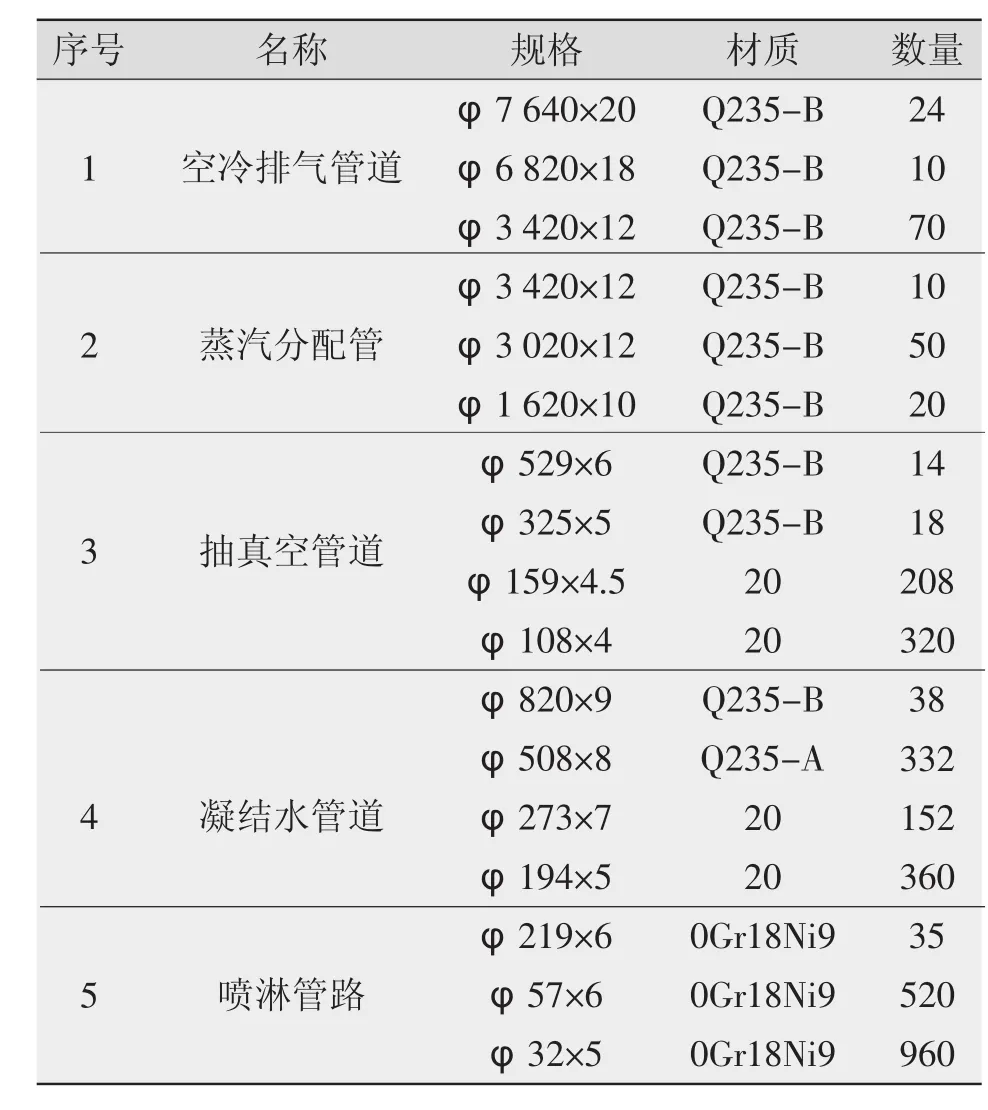
表1 空冷系统焊接工作量
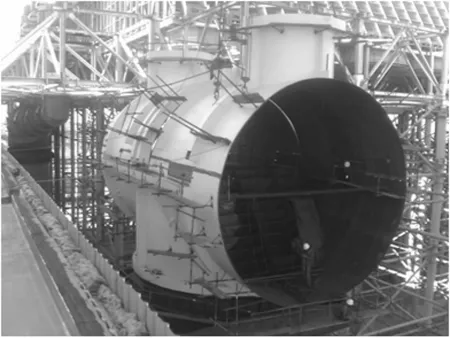
图1 排汽管道高空安装作业
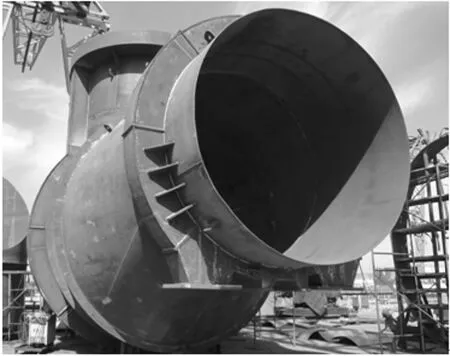
图2 组件焊接工作量多
(2)管束顶部角钢止水板焊接。施工标高57 m,且周围悬空,焊接位置困难,焊接质量要求高,若有缺陷将影响空冷系统的严密性,也很难进行消缺,如图3、图4所示。

图3 管束顶部角钢组对施工
登录APP查看全文
