冷连轧升降速过程中轧制加速度优化设定技术
2018-04-02姚寿军
机械工程与自动化 2018年1期
关键词:优化
姚寿军
(宝山钢铁股份有限公司 镀锡板厂,上海 200431)
0 引言
1 冷连轧轧制过程拉毛形成机理分析
冷连轧机在轧制带材过程中,为了对高速旋转的轧辊起到冷却和润滑的作用,会在轧辊与辊缝处喷射一定量的乳化液,当含有铁粉的乳化液喷淋在轧辊和辊缝入口处时,部分铁粉(尤其是与油滴结合的皂化铁粉)会随轧制油颗粒吸附在轧辊和带材表面。根据文献[4]可知,由于轧辊处于旋转运动状态,因此轧辊表面的铁粉与轧制油在一段时间内逐渐增多,最终在其表面形成一层铁粉浓度很高的油膜层。随着轧制过程的进行,轧辊表面位置处的铁粉因为受到与带材之间滑动摩擦力的阻碍与轧辊表面分离,分离后的铁粉会在辊缝入口处附近迅速堆积(如图1所示),并不断吸附其后位置处的铁粉。在板带升、降速过程中,加速度很大即速度差很大时,乳化液中的铁粉会附着在轧辊表面,来不及随带材一起进入变形区,铁粉含量的突然增加会继续连带吸附乳化液中的铁粉,导致铁粉团变大(如图2所示),使得铁粉团刮蹭到钢板表面,从而引发拉毛缺陷;加速度较小即速度差较小时,乳化液中附着在轧辊表面的铁粉会随着带材一起进入变形区,使得铁粉团不会显著增大(如图3所示),便减小了拉毛缺陷发生的概率,使得带材的表面质量更光洁。
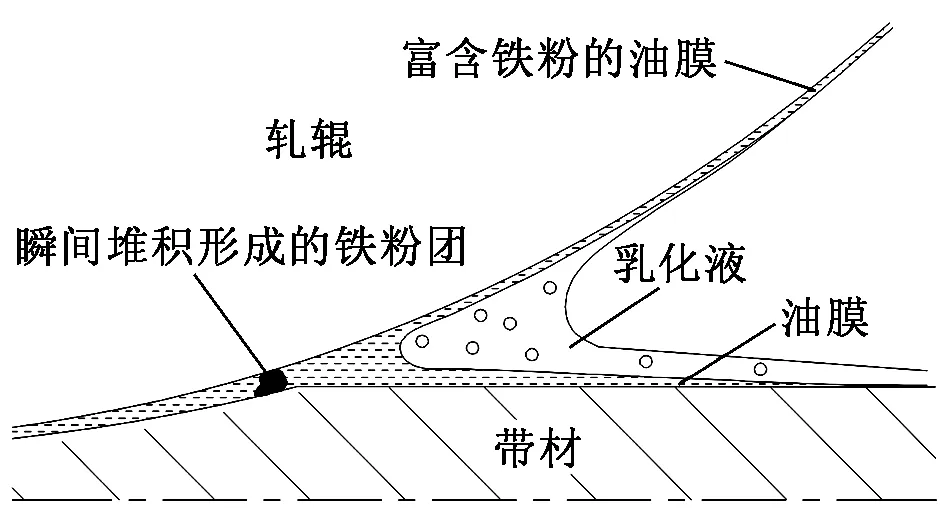
图1 高速轧制过程中辊缝入口处铁粉团
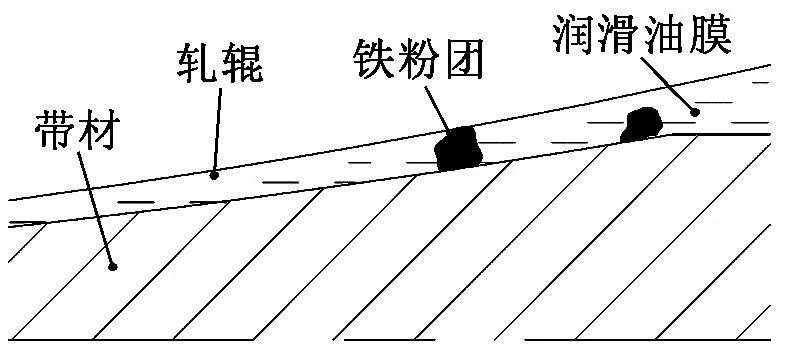
图2 轧制加速度较大时变形区内铁粉团分布示意图
2 冷连轧机升、降速过程轧制加速度优化设定技术
2.1 拉毛因子的提出
由上述分析可知,冷连轧机在升、降速过程中由于轧制加速度的不合理设定会导致带钢表面出现拉毛缺陷以及轧辊表面出现划痕。……
登录APP查看全文