废乳化液、废酸碱处理工程实践研究
2018-01-21曹莉萍谢孟伟朱怀新
中国资源综合利用 2017年12期
关键词:系统
曹莉萍,谢孟伟,朱怀新
(山东鲁抗中和环保科技有限公司,山东 济宁 272100)
某环保科技有限公司具有危险废物(HW09)乳化液、切削液的处理资质,服务于本地区内的该类废物的产生企业。年核定处置能力为117 000 t,目前年处理量10 000 t,废水进水浓度COD为15 000~100 000 mg/L;氨氮为80~660 mg/L;进水pH为1~10。其废水特点较稳定但属于危险废物。该废水经铁炭微电解预处理工艺+A/O工艺处理后,出水COD≤300 mg/L,氨氮≤15 mg/L,pH为6.5~9,满足《污水排入城镇下水道水质标准》(GB/T31962-2015)B级要求[1]。
1 处理工艺
该公司申请并获得相关资质,主要处理本地区内的危险废物(HW09)乳化液、切削液。该公司地处高新技术开发区,周边机械加工企业较多,产生一定量的该类危险废物。其中多以水性乳化液为主,同区内便于运输,可及时转移。
本项目首先将酸性废水加入乳化液废水中进行混合,利用微电解反应机理将乳化液中的难生物降解大分子油烃类物质分解为小分子物质,去除油污,从而降低废液毒性,提高生化性[2]。废酸碱既作为pH调整剂,又进行了同步处理。最后经后续生化处理实现达标排放,其处理工艺流程如图1所示。
2 主要处理构筑物设计与运行参数
2.1 1#储存罐和2#储存罐
废酸进入1#储存罐作为暂时储存,废乳化液废水进入2#储存罐暂时储存。其有效容积均为100 m3。通过储存罐,将外来废水暂行储存并集中处理。采用PP结构材质,储罐外有围堰并做好防腐防渗。储存罐各设提升泵2台(1用1备)。
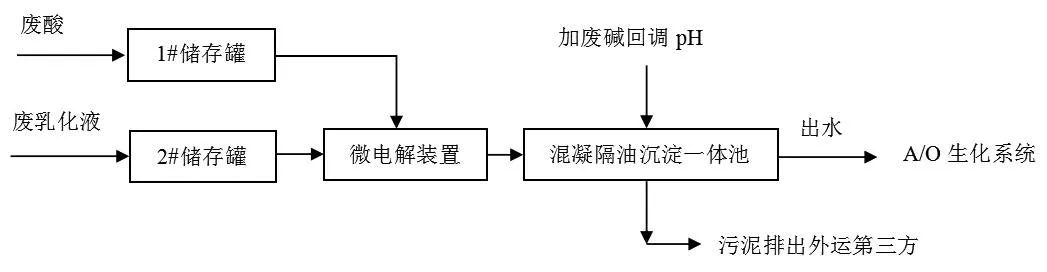
图1 废乳化液、废酸碱处理工艺流程
2.2 微电解装置
该装置的主要机理是电水解反应。……
登录APP查看全文
