注塑工艺及模具设计第五讲 注塑模设计(六)
2018-01-16洪慎章
橡塑技术与装备 2018年2期
洪慎章
(上海交通大学塑性成形技术与装备研究院,上海 200030)
(接上期)
5.6.7 浇注系统凝料的自动脱出
自动化生产要求模具的操作也能全部自动化。除塑件能实现自动化脱落外,浇注系统凝料也应该能自动脱落 。
5.6.7.1 潜伏式浇口凝料的自动脱落
采用潜伏式浇口的模具,其脱模装置必须分别设置塑件和流道凝料的推出零件,在推出过程中,浇口被剪断,塑件与浇注系统凝料各自自动脱落。如图199所示,推出过程中,推杆1和推杆2分别推动浇口和塑件,借动模3将浇口切断与塑件分离,浇注系统凝料和塑件分别被推出。图200所示为推杆上开设附加浇口的潜伏式浇口的脱落。图201所示为潜伏式浇口差动自动脱落。顶出时,推杆2首先推动塑件并将落口切断,随后当推杆固定板接触限位圈4时,推杆3推动浇注系统凝料自动脱落。
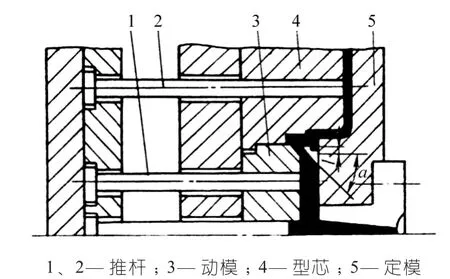
图199 潜伏式浇口的自动脱落

图200 推杆上开设附加浇口的潜伏式浇口的脱落
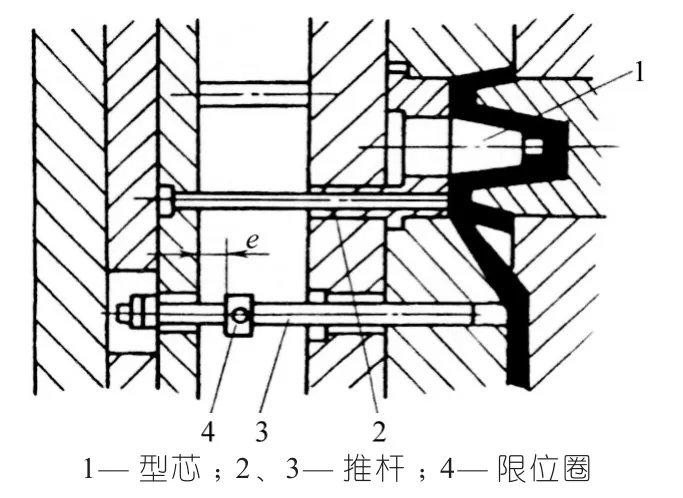
图201 潜伏式浇口差动自动脱落
5.6.7.2 点浇口凝料的自动脱落
采用点浇口的模具通常为三板式模具,两个分型面分别取出塑件和浇注系统凝料。为了适应自动化生产的要求,采用顺序分型机构使点浇口自动切断和坠落,通常可采用以下几种形式。
(1)推杆拉断点浇口 如图202所示,开模时模具首先沿 A-A面分开,流道凝料被带出定模座板8,当限位螺钉1对推板2限位后,使流道凝料推杆4、推杆5将浇注系统凝料推出。

图202 推杆拉断点浇口
(2)侧凹拉断点浇口 如图203所示,分流道尽头有一小斜孔,开模时确保模具先由 A-A面分开,点浇口被拉断,流道凝料被中心拉料杆拉向定模一侧,当限位螺钉起作用后,动模与定模型腔板分开,中心拉料杆随之失去作用,流道凝料自动坠落。……
登录APP查看全文