锻钢曲轴毛坯动平衡解决方案(下)
2017-06-27岳镇王洪兴蔡宏伟一汽锻造吉林有限公司
锻造与冲压 2017年11期
文/岳镇,王洪兴,蔡宏伟·一汽锻造(吉林)有限公司
锻钢曲轴毛坯动平衡解决方案(下)
文/岳镇,王洪兴,蔡宏伟·一汽锻造(吉林)有限公司
《锻钢曲轴毛坯动平衡解决方案(上)》见《锻造与冲压》2017年第9期
一汽锻造由于规划和场地的限制,无法增加热校正工序,只能从工艺优化着手解决。
⑴改善切边变形的根本措施是减小切边力。
切边温度由坯料加热工艺及主机节拍决定,不可更改。因此减小切边力只能从两方面入手:减薄飞边厚度和减小切边周长。
①飞边差异化设计。
出于降低打击力,保护主机等目的,1.8T飞边厚度设计为6mm。对平衡块、W8凸台等部位进行局部飞边减薄设计,如图12所示。飞边厚度由6mm改为4mm,既有效地降低了切边力(表2),又有利于平衡块充满,同时也不会造成终锻打击力明显上升,可谓一举三得。

图12 终锻飞边局部减薄示意图
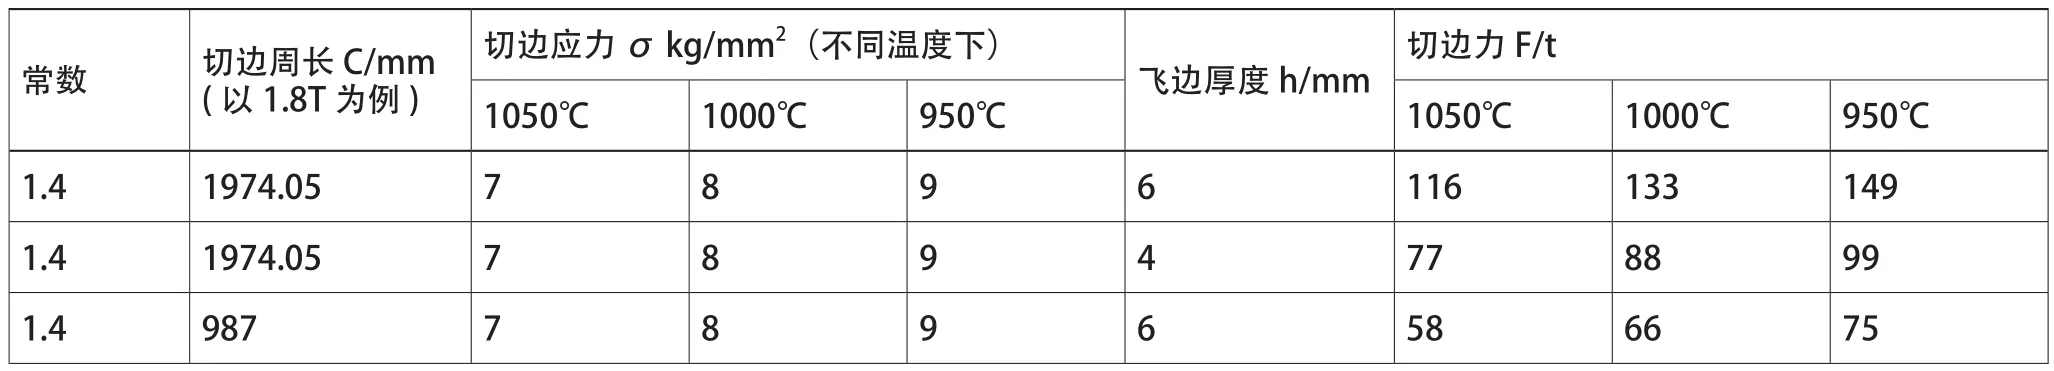
表2 切边力经验公式(切边力F=1.4σCh)
②V型刃口设计。
将凹模刃口改为V型刃口(图13)能够将瞬间完成的切边过程分解为一定时间内分散持续进行(等效于减小切边周长),从而实现减小切边力的目的(表2)。
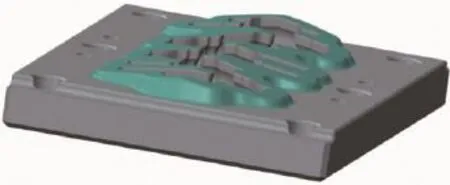
图13 V型刃口
同V型刃口原理类似的波浪形刃口应用也更为广泛(图14)。
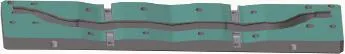
图14 波浪形刃口
③设计补偿。
1.8TW8小凸台(图15)等部位仅靠以上措施无法有效补偿变形,这时就要考虑在终锻件上进行设计补偿。设计补偿可能会增加曲轴毛坯的初始不平衡量,需谨慎使用。
⑵出模变形。
EA888曲轴平衡块拔模角1°~1.5°,扇叶高度>135mm,出模困难。在12~15s节拍下连续生产,对顶出和模具润滑要求非常高。……
登录APP查看全文
