曲轴连杆颈磨床分度装置改进
2017-06-05中国中车资阳机车有限公司朱万奇
世界制造技术与装备市场 2017年2期
中国中车资阳机车有限公司 朱万奇
曲轴连杆颈磨床分度装置改进
中国中车资阳机车有限公司 朱万奇
用于曲轴连杆颈磨削时分度的原分度联接装置如图1所示,一端套在曲轴工艺颈上,靠3颗压紧螺栓与曲轴联接,一端联接在机床分度盘上。分度操作时先松开曲轴,然后将分度盘定位插销拔出,用棘轮扳手旋转分度装置,如图2所示,曲轴会随着分度盘一起旋转,至所需角度,插上分度盘定位插销、压紧曲轴,即完成曲轴分度。
该分度装置在使用中主要存在以下问题。
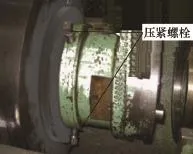
图1 原机床分度联接装置

图2 分度操作
(1)分度不准确。其原因为:①3颗压紧螺栓只能压紧2颗,第3颗在下方没有空间,分度时靠该联接装置给曲轴传递动力使曲轴转动,这样在分度过程中曲轴与联接装置产生微量位移,导致磨削出的连杆颈角度出现误差。②手动分度对操作者的经验、力度要求高,一支曲轴由两个不同的操作人员或同一个操作人员分度加工后,会出现连杆颈角度误差。
(2)分度方向局限。该装置只能完成30°的整数倍角度的分度,5拐、7拐、9拐曲轴无法分度。
(3)操作空间小、操作困难。
(4)分度效率低。
1. 改进方案
为了解决原分度装置分度不准、操作性差和分度效率低的问题,设计了一套简单高效的分度装置。该装置由装在曲轴上的多面体分度盘、装在机床上的基准面和百分表找正装置构成,分度时旋转曲轴,用百分表监控分度面与基准面,直到分度盘上的分度面与机床上的基准面方向一致即可。……
登录APP查看全文